HOPEET · 申錫企業 · 台中 · 1968
壓力之下, 分毫不差。
從研發、加工、組裝到測試,每一顆安全閥都在台中同一個廠區完成。始於 1968 年。
向下捲動
01 — 關於申錫
我們製造閥, 不只是賣閥。
申錫自 1968 年起專注安全閥與洩壓閥。一顆申錫閥裡,幾乎每個零件都在這裡生產。
1968創立年份
95%零件自製率
ISO9001 · 14001 認證
02 — 精密加工
從一塊 實心金屬開始。
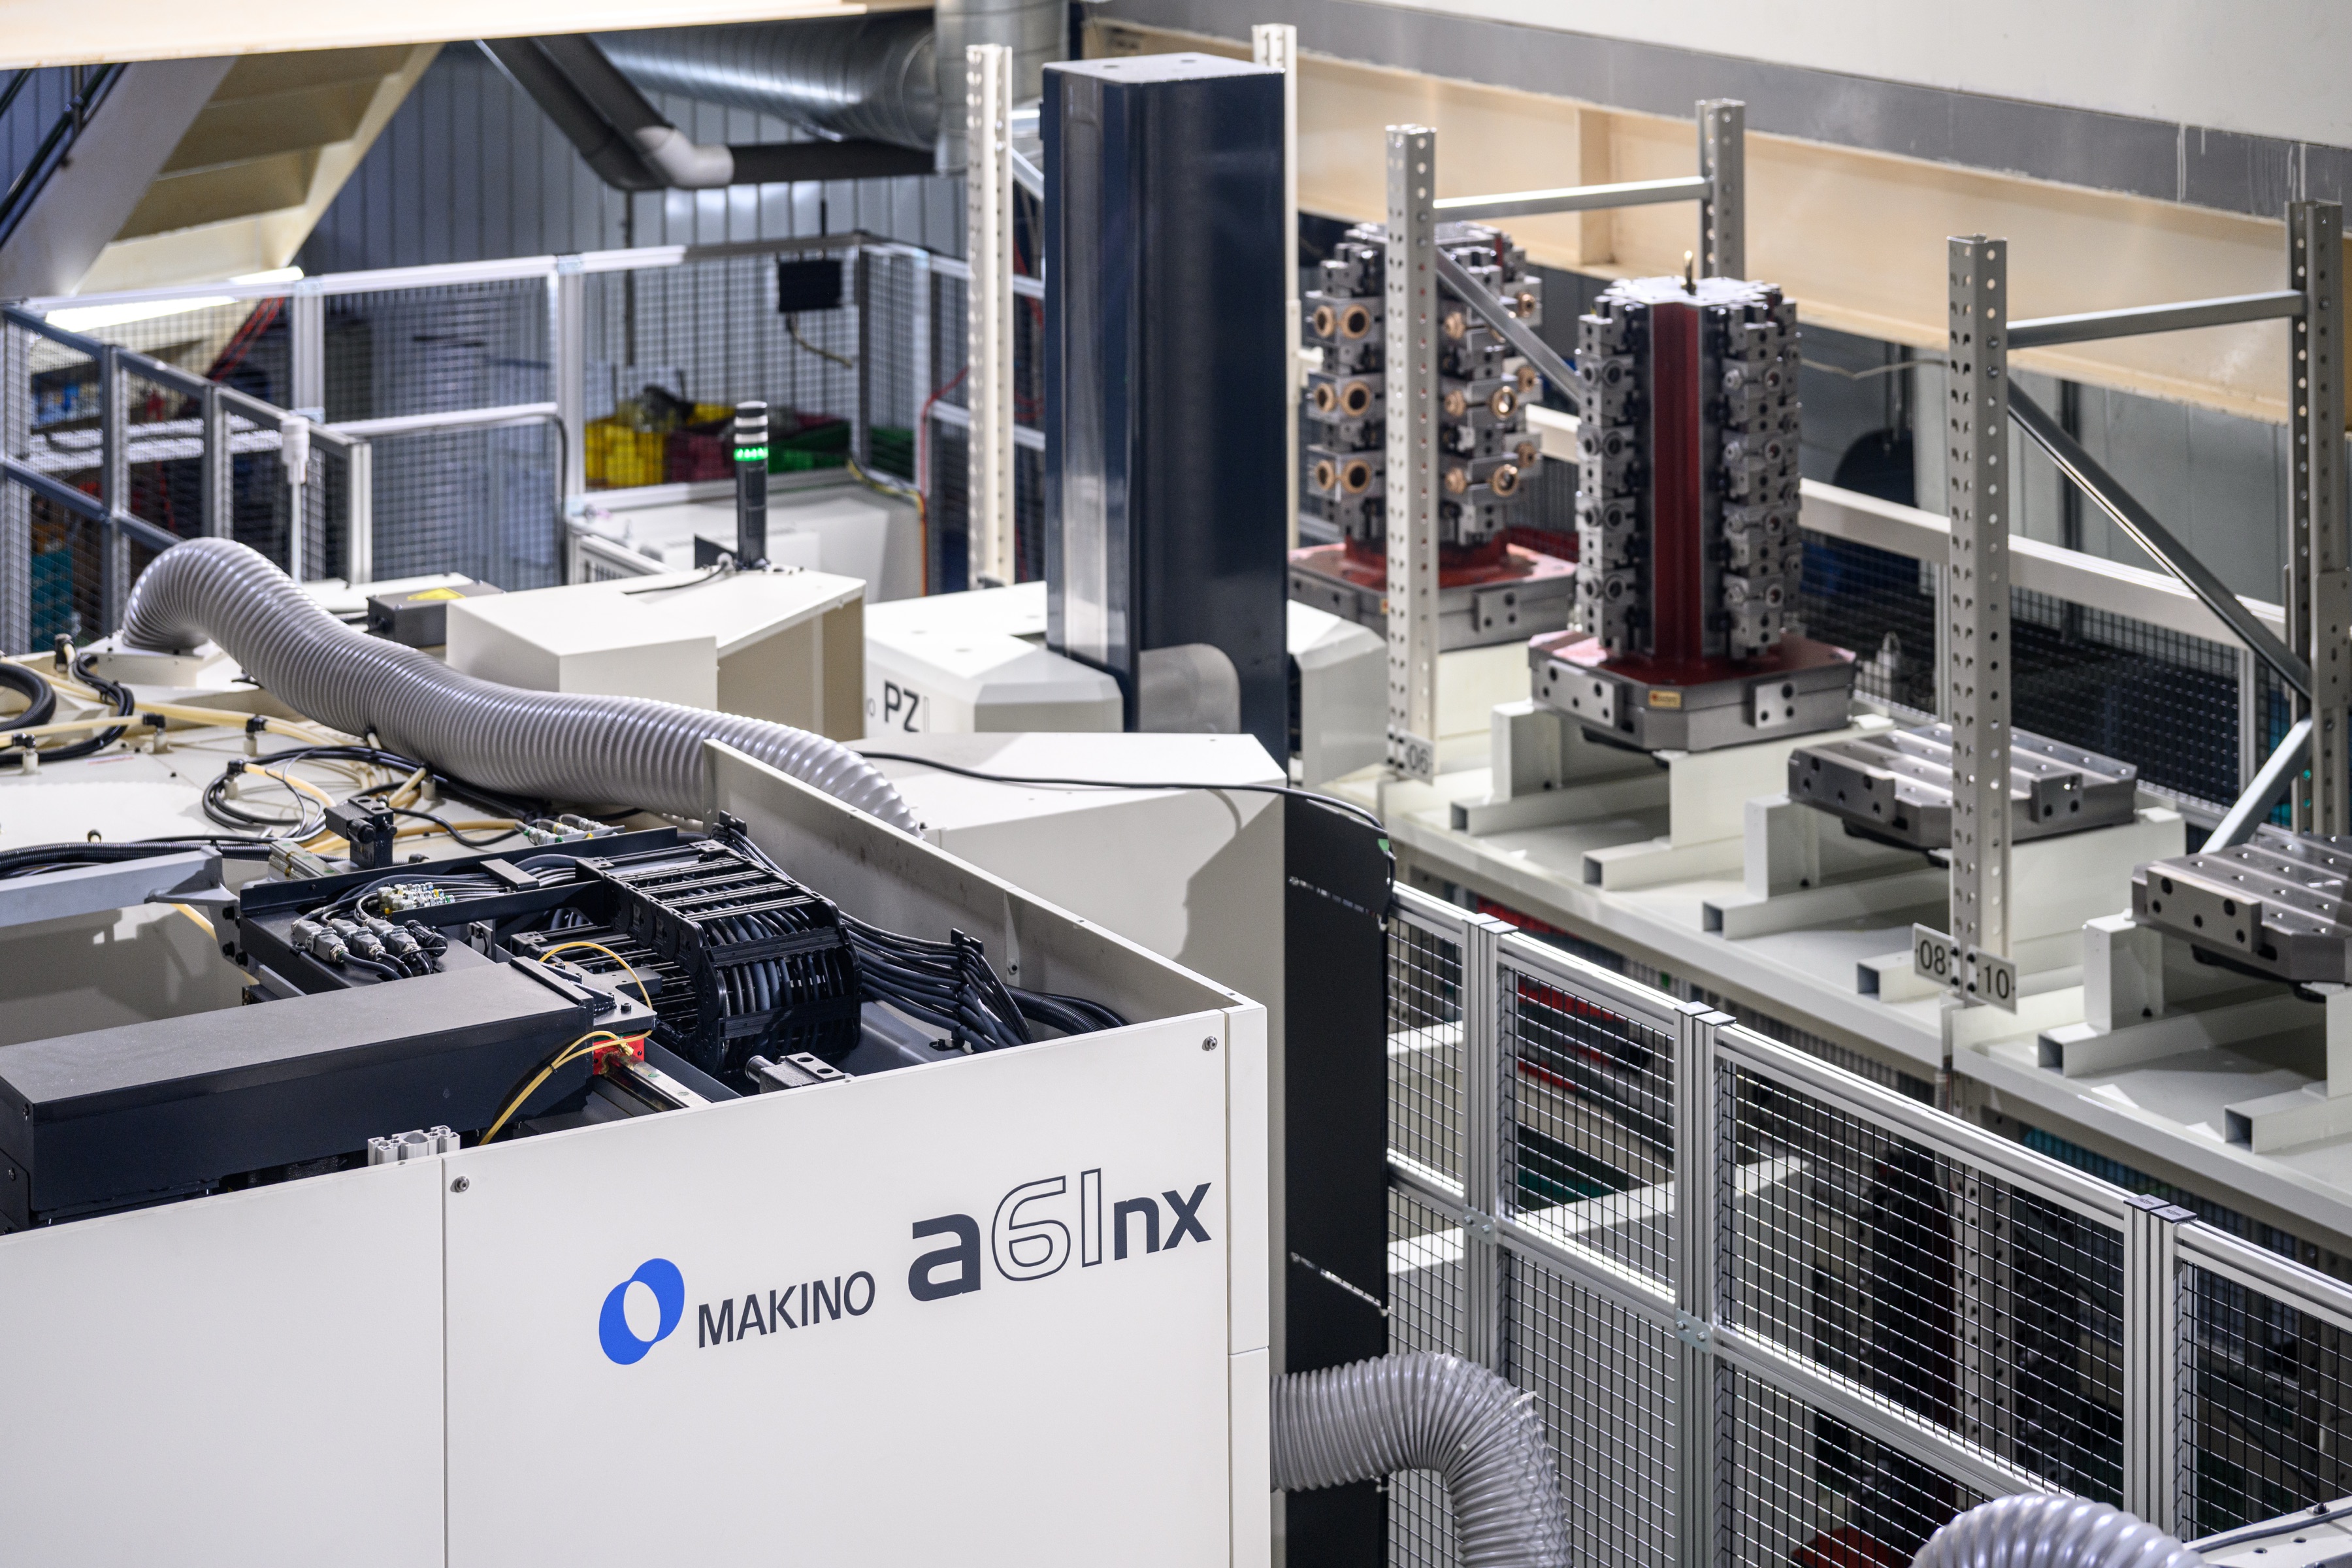
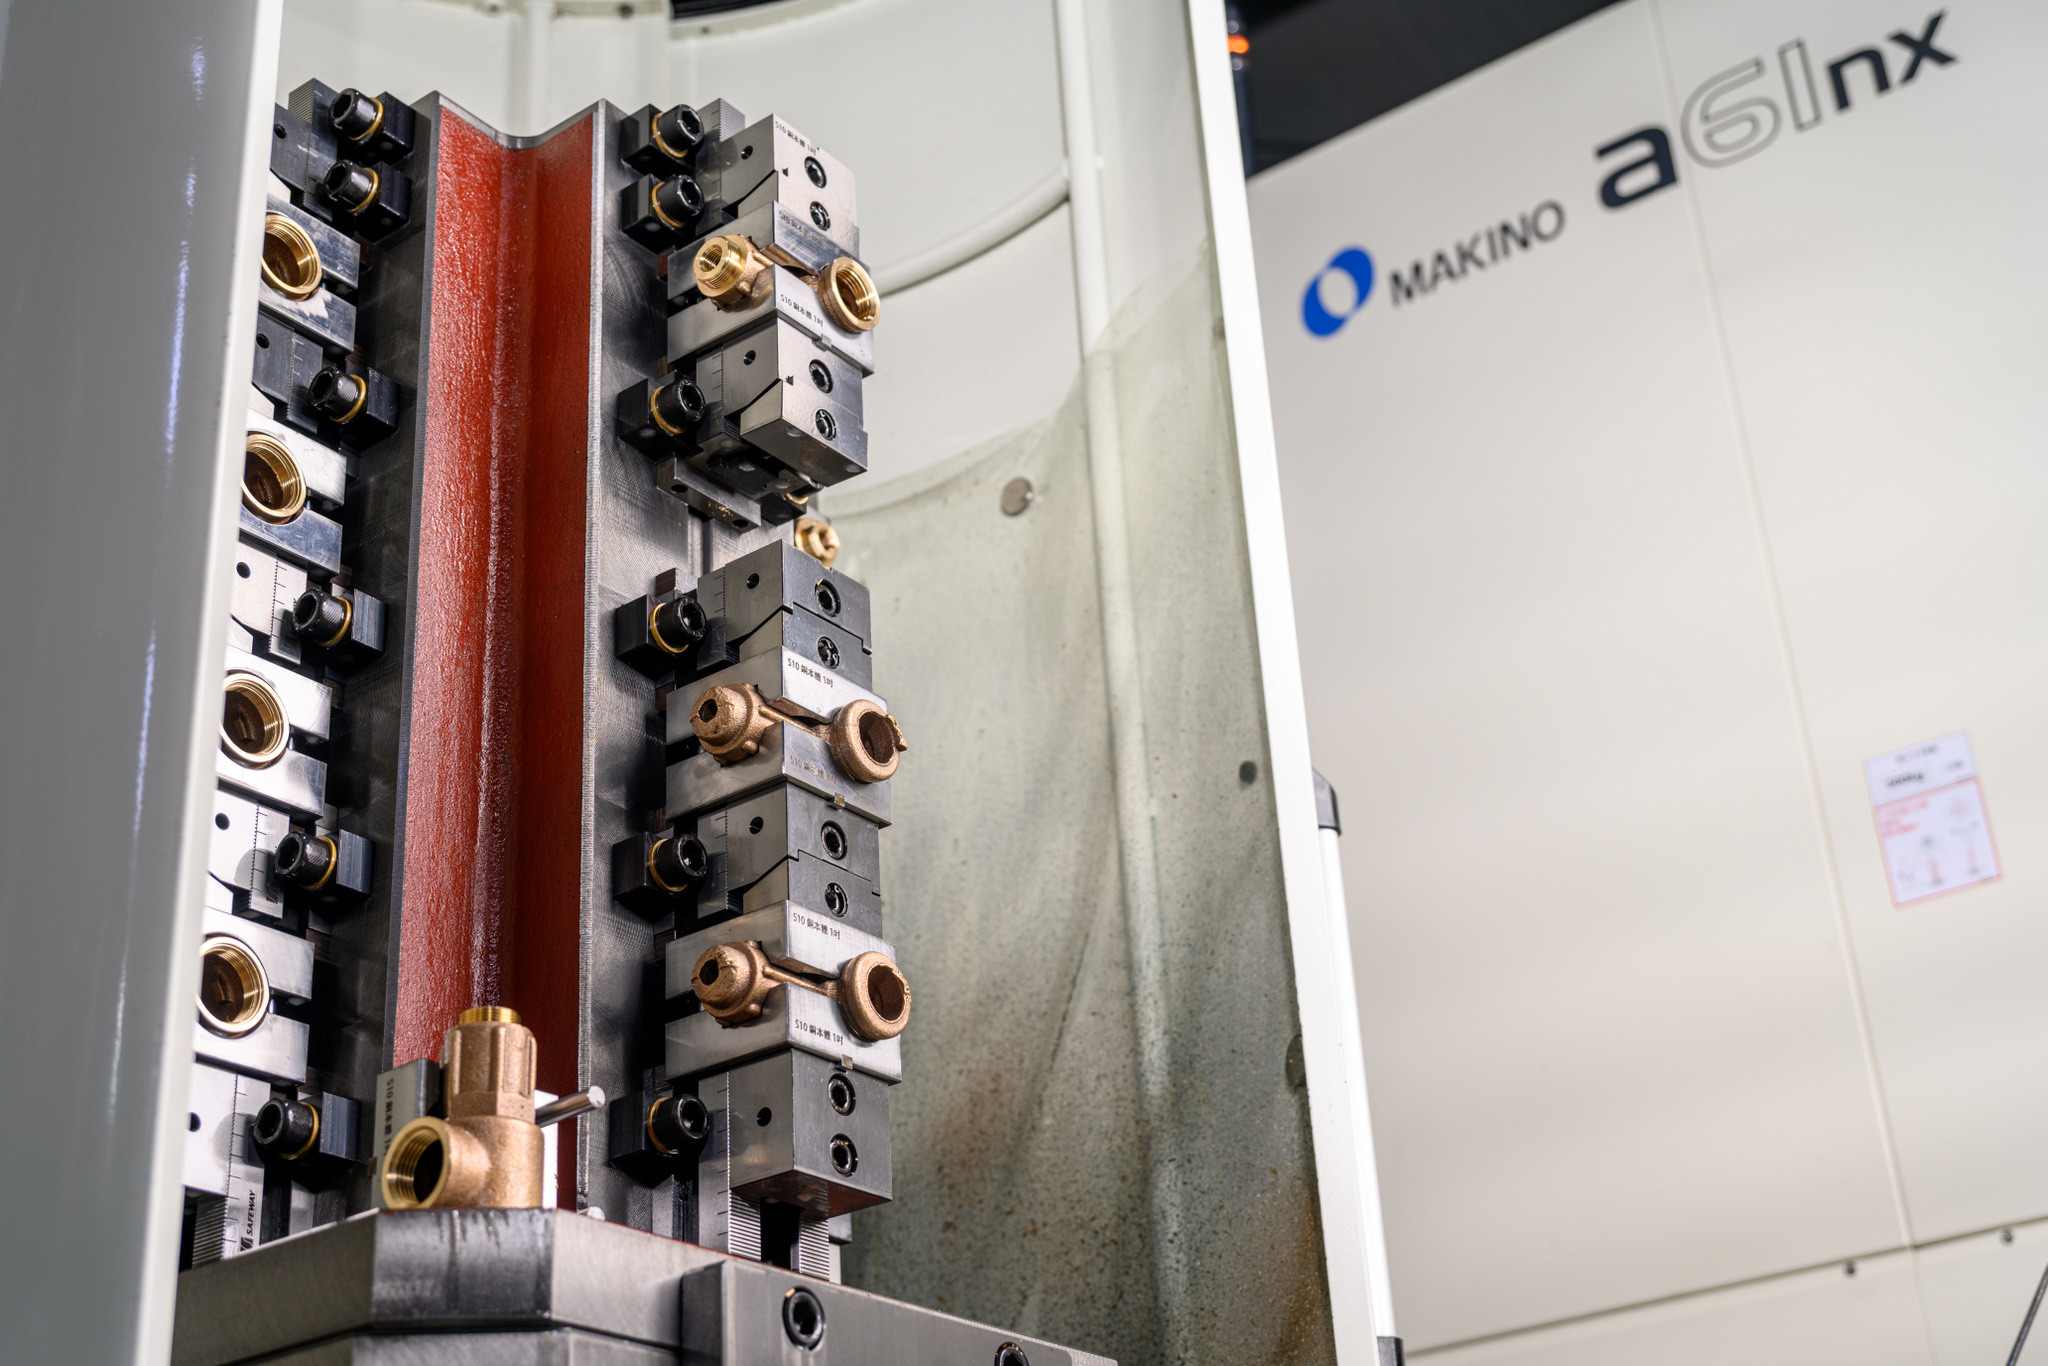
黃銅原料進廠先以 Hitachi 光譜儀檢驗,再上自有 CNC 產線加工。
02 — 五軸加工
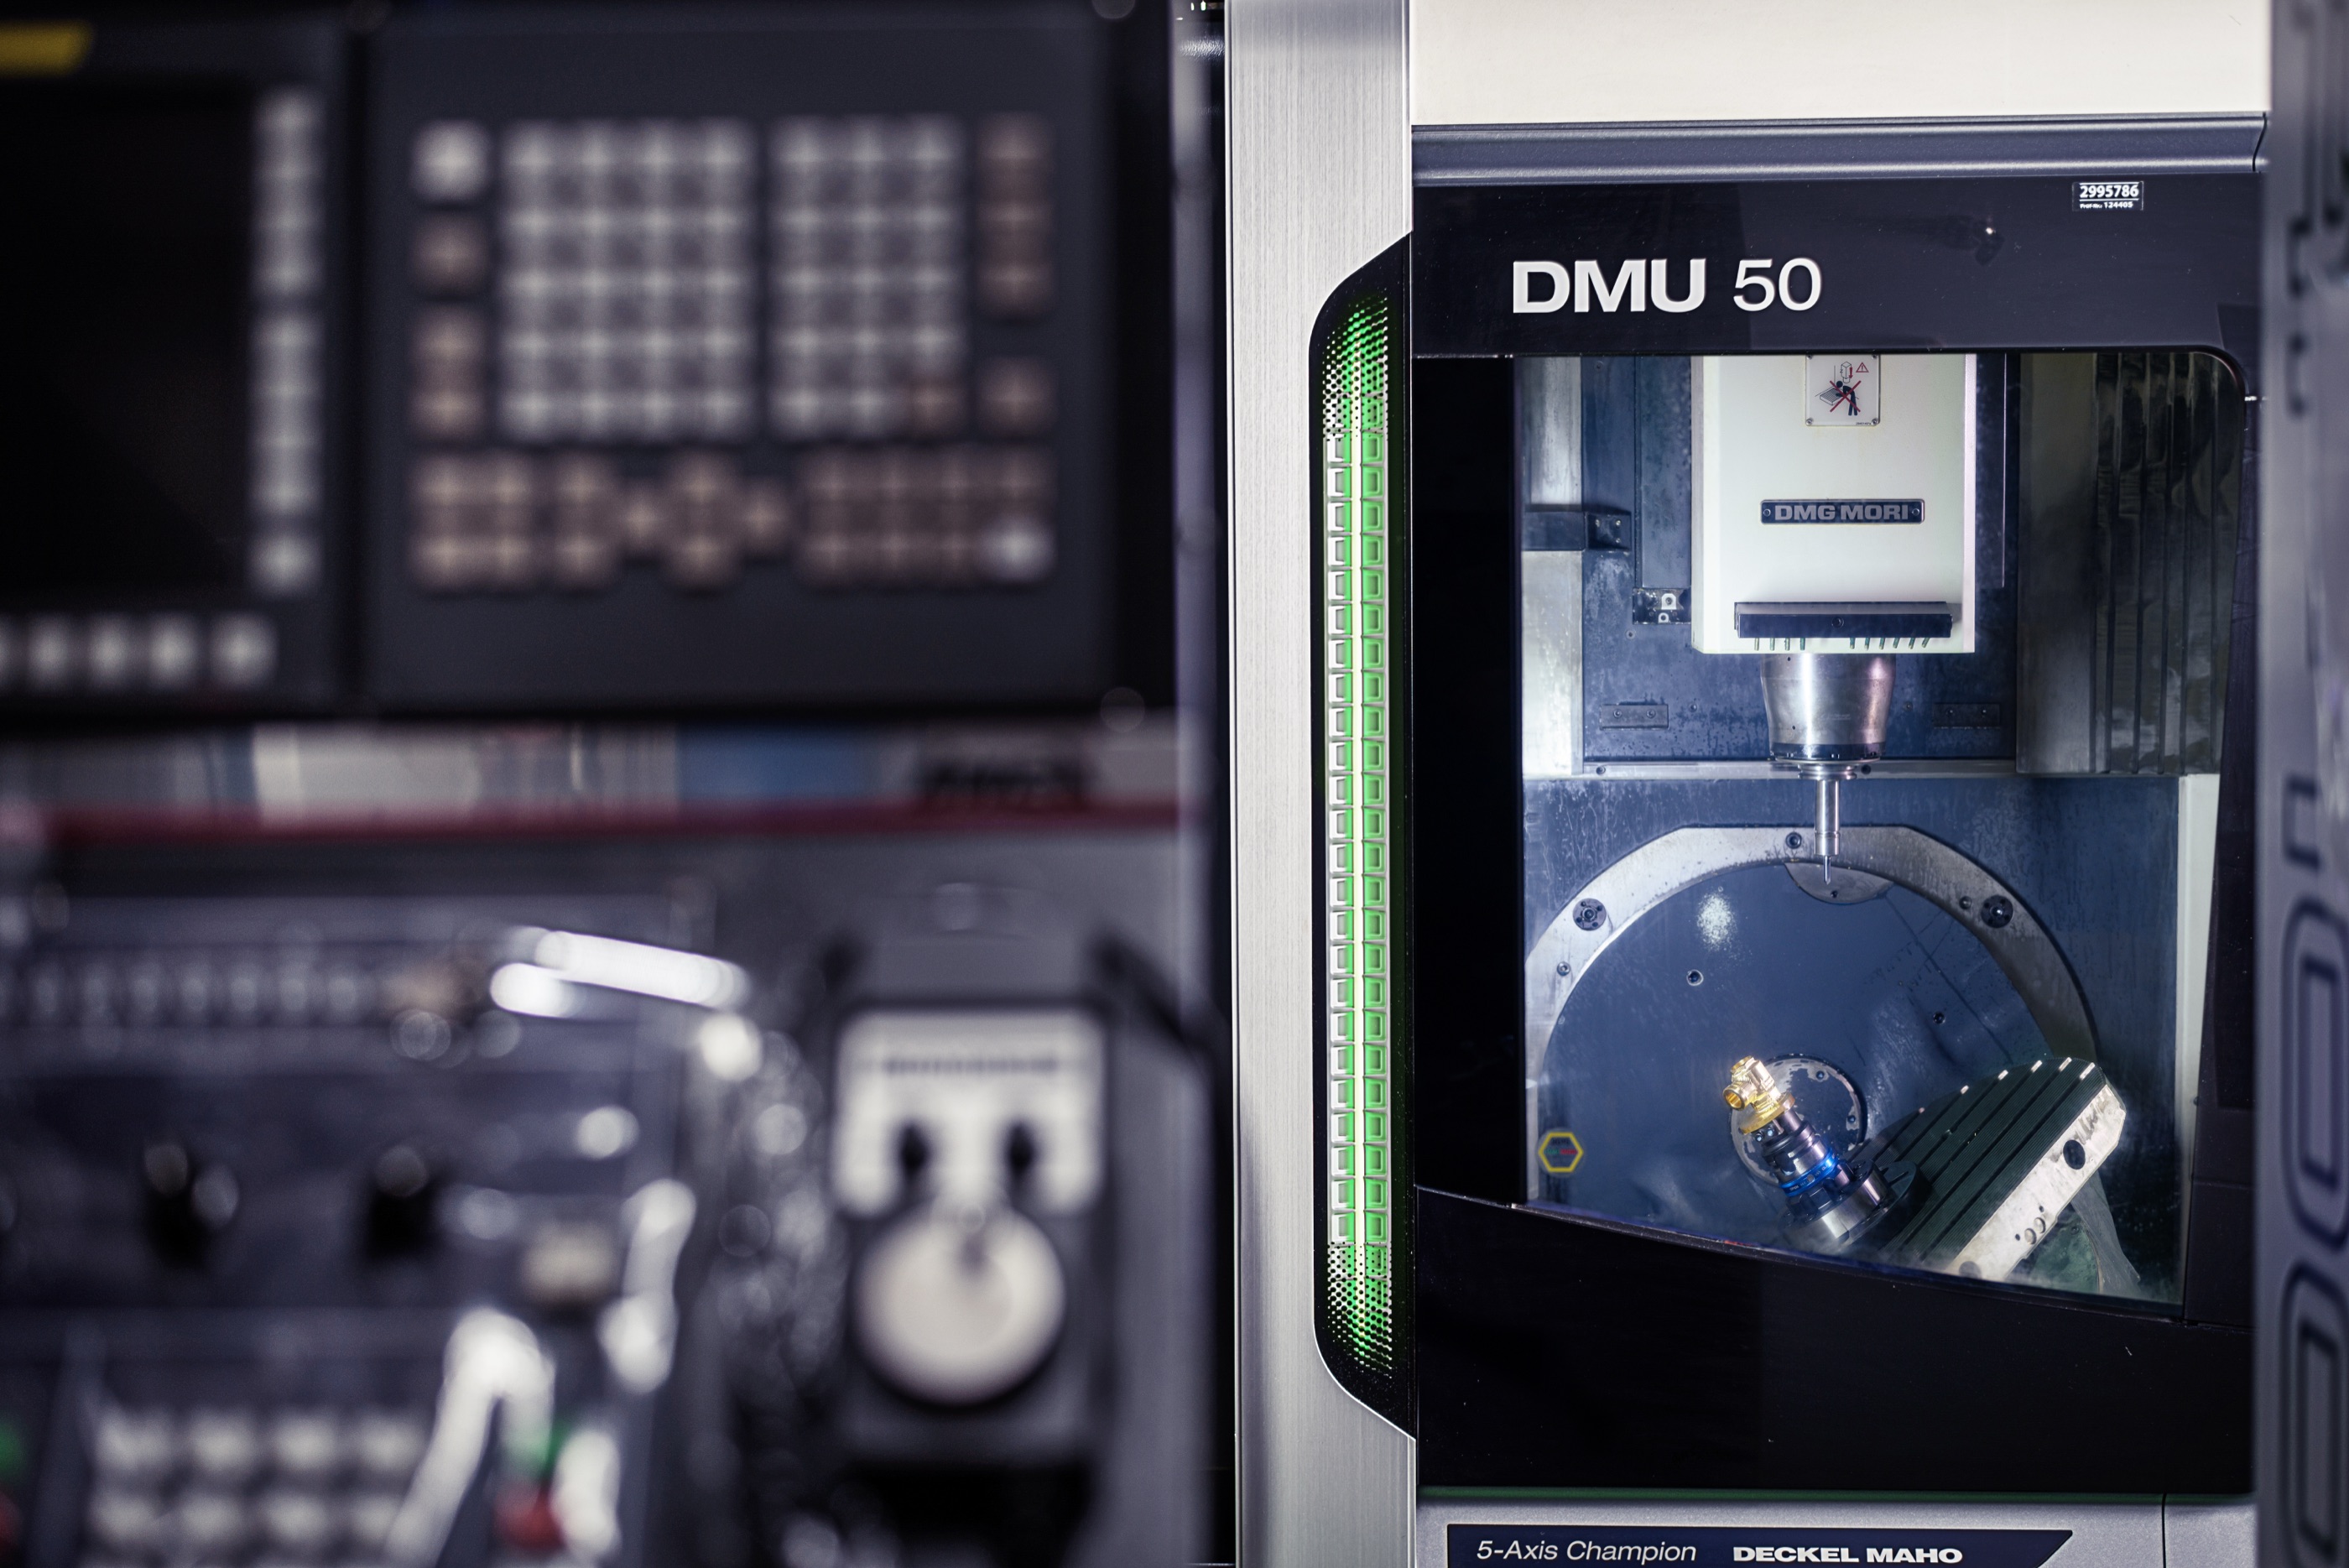
五軸, 一次夾持。
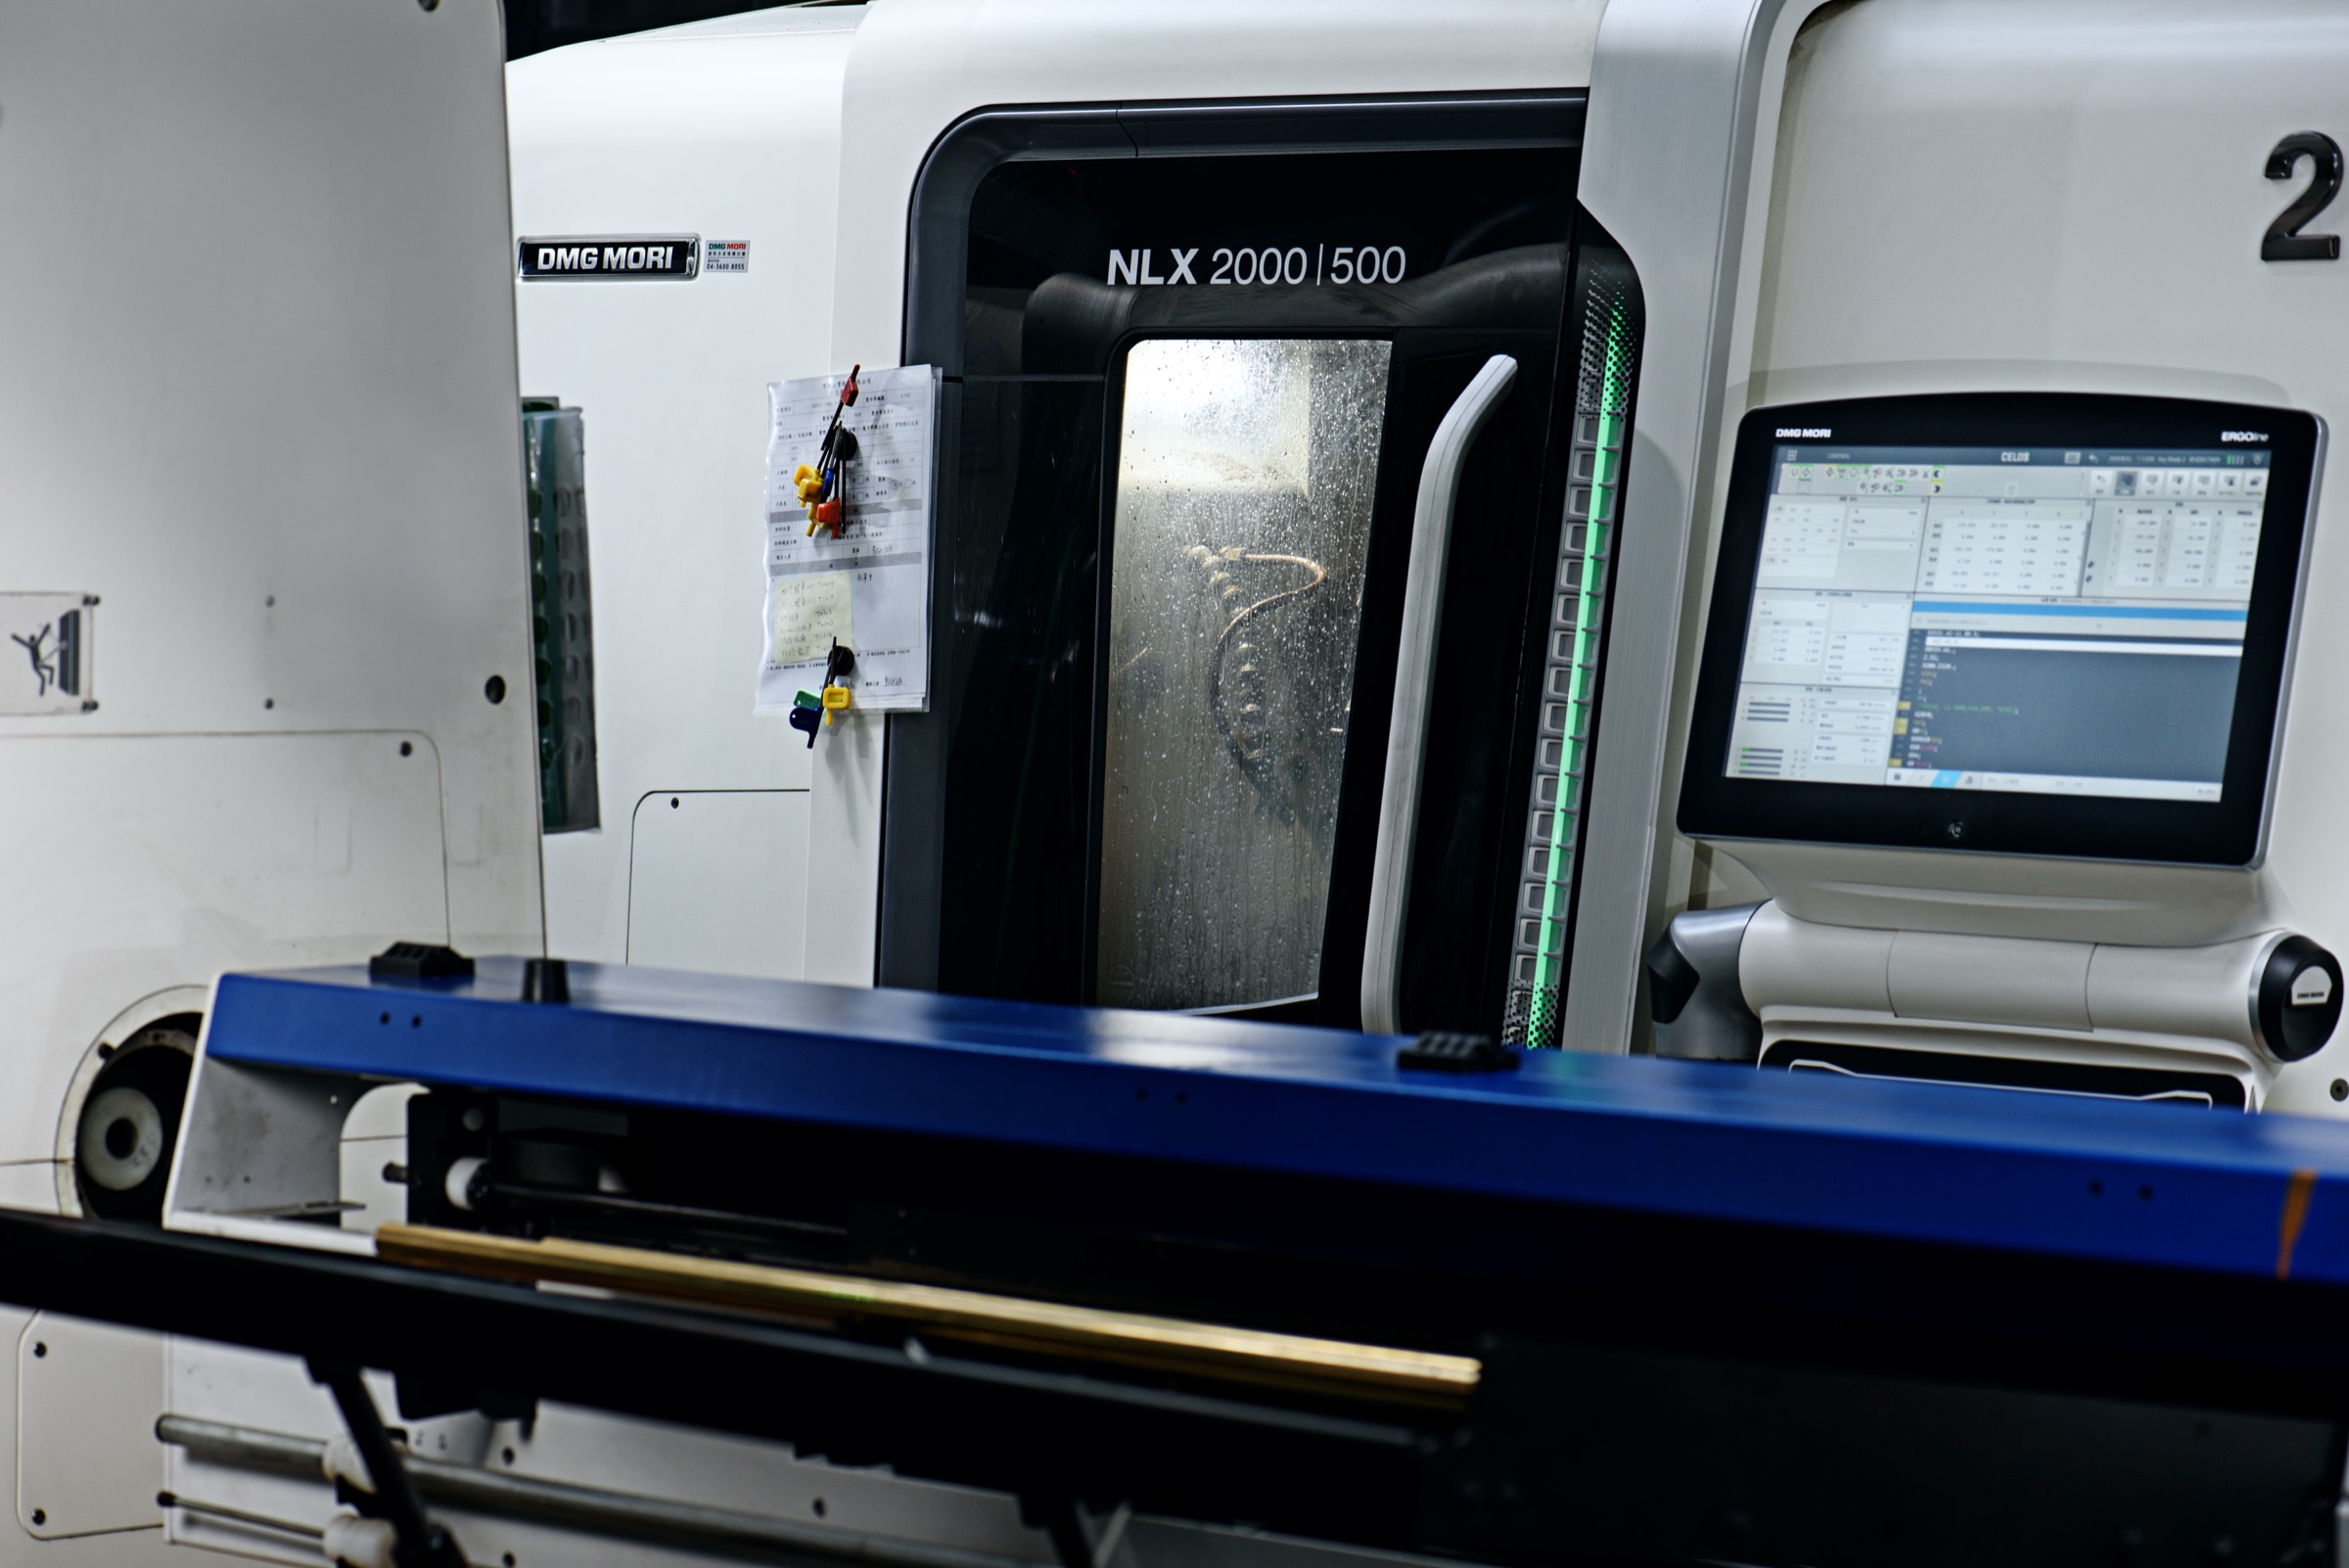
複雜的閥體在 DMG MORI 五軸加工中心完成,每一次夾持都能加工更多面。
02 — 自動化
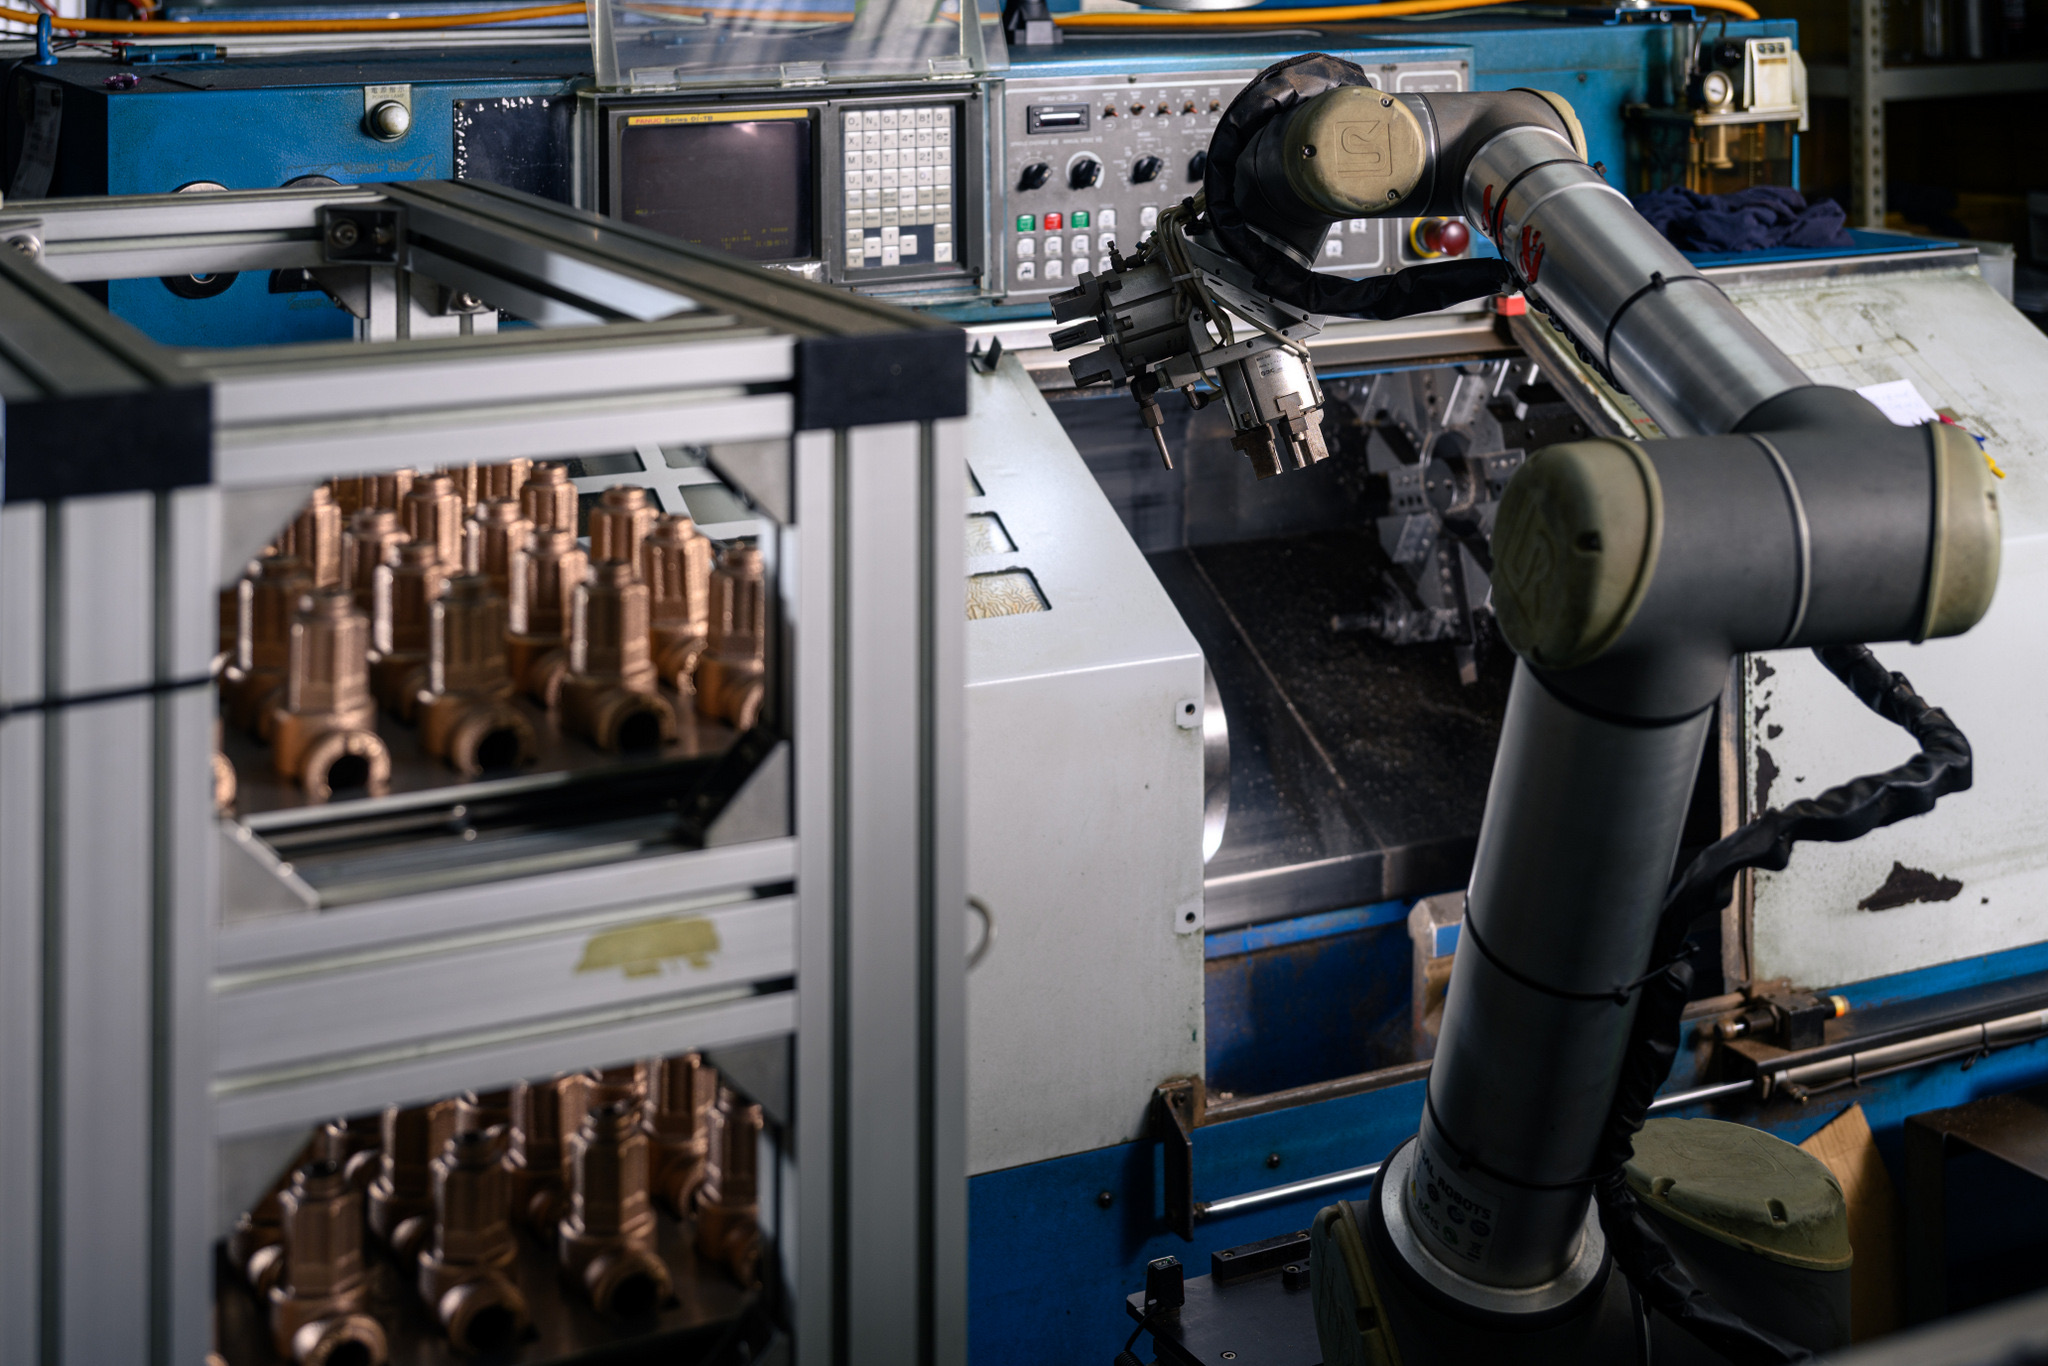
機器上料, 人工把關。
機械手臂負責車床上下料;硬度、粗糙度與真圓度每兩小時檢測一次。
02 — 自製零件
每個零件, 都自己做。
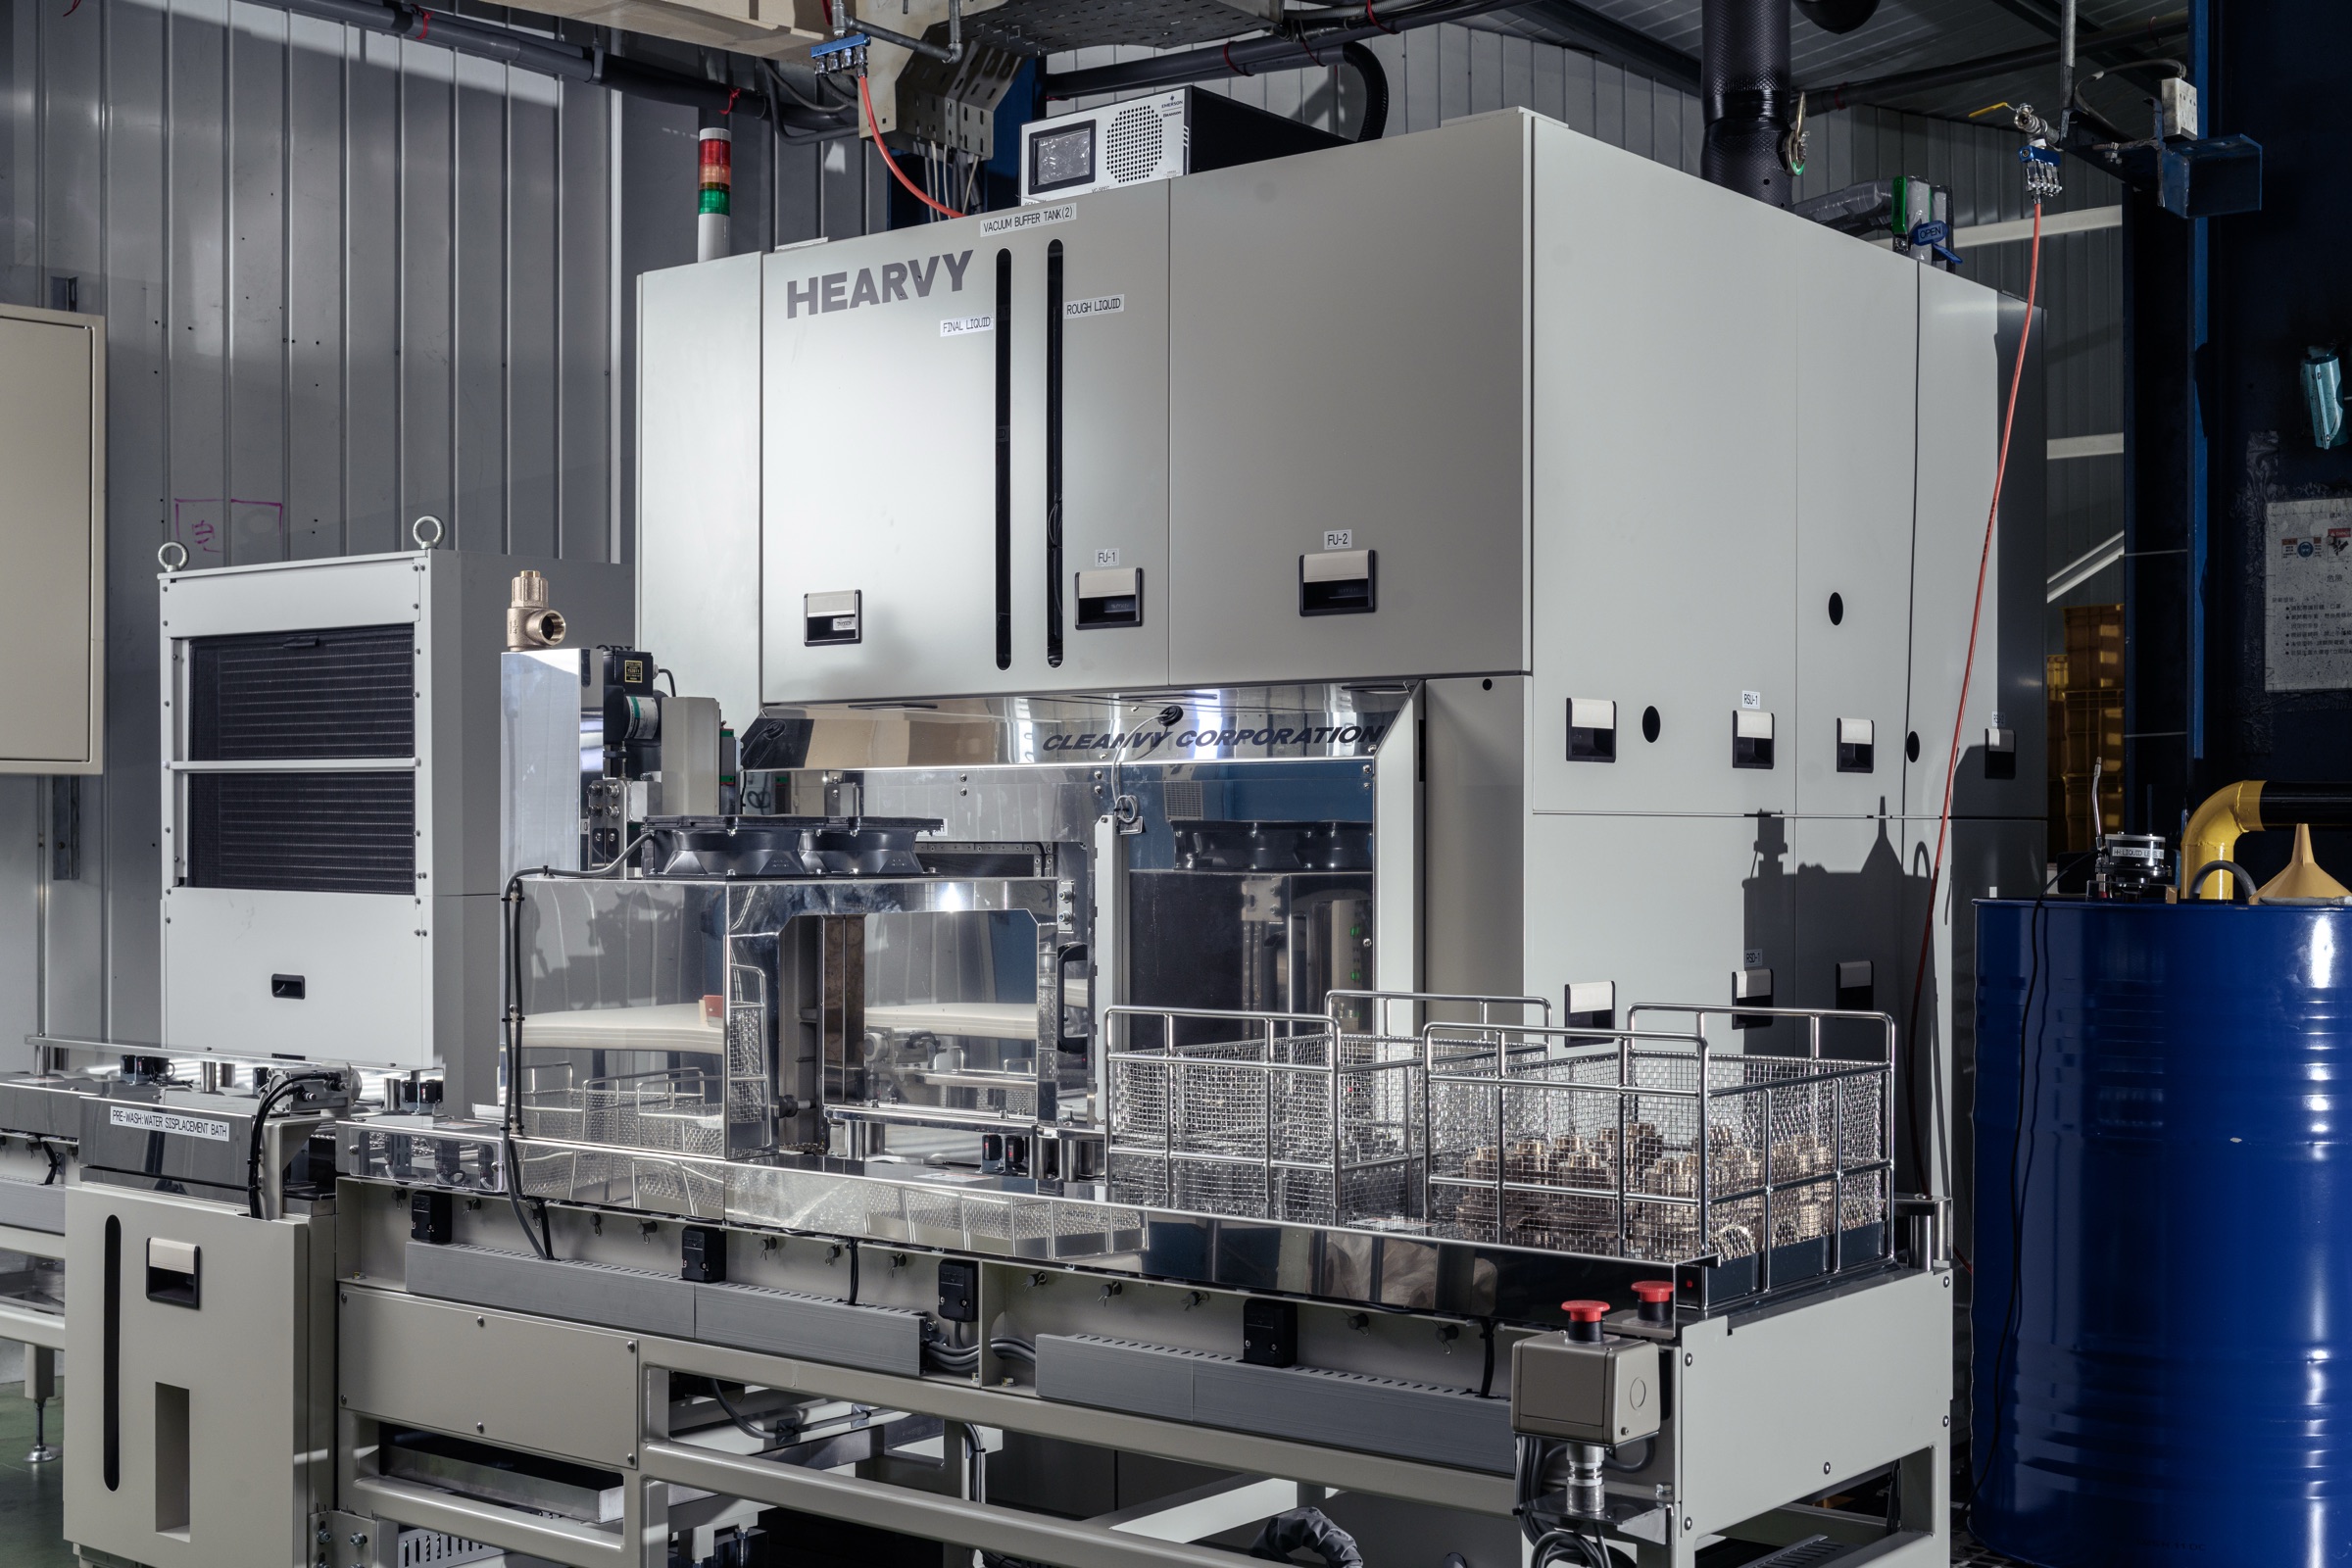
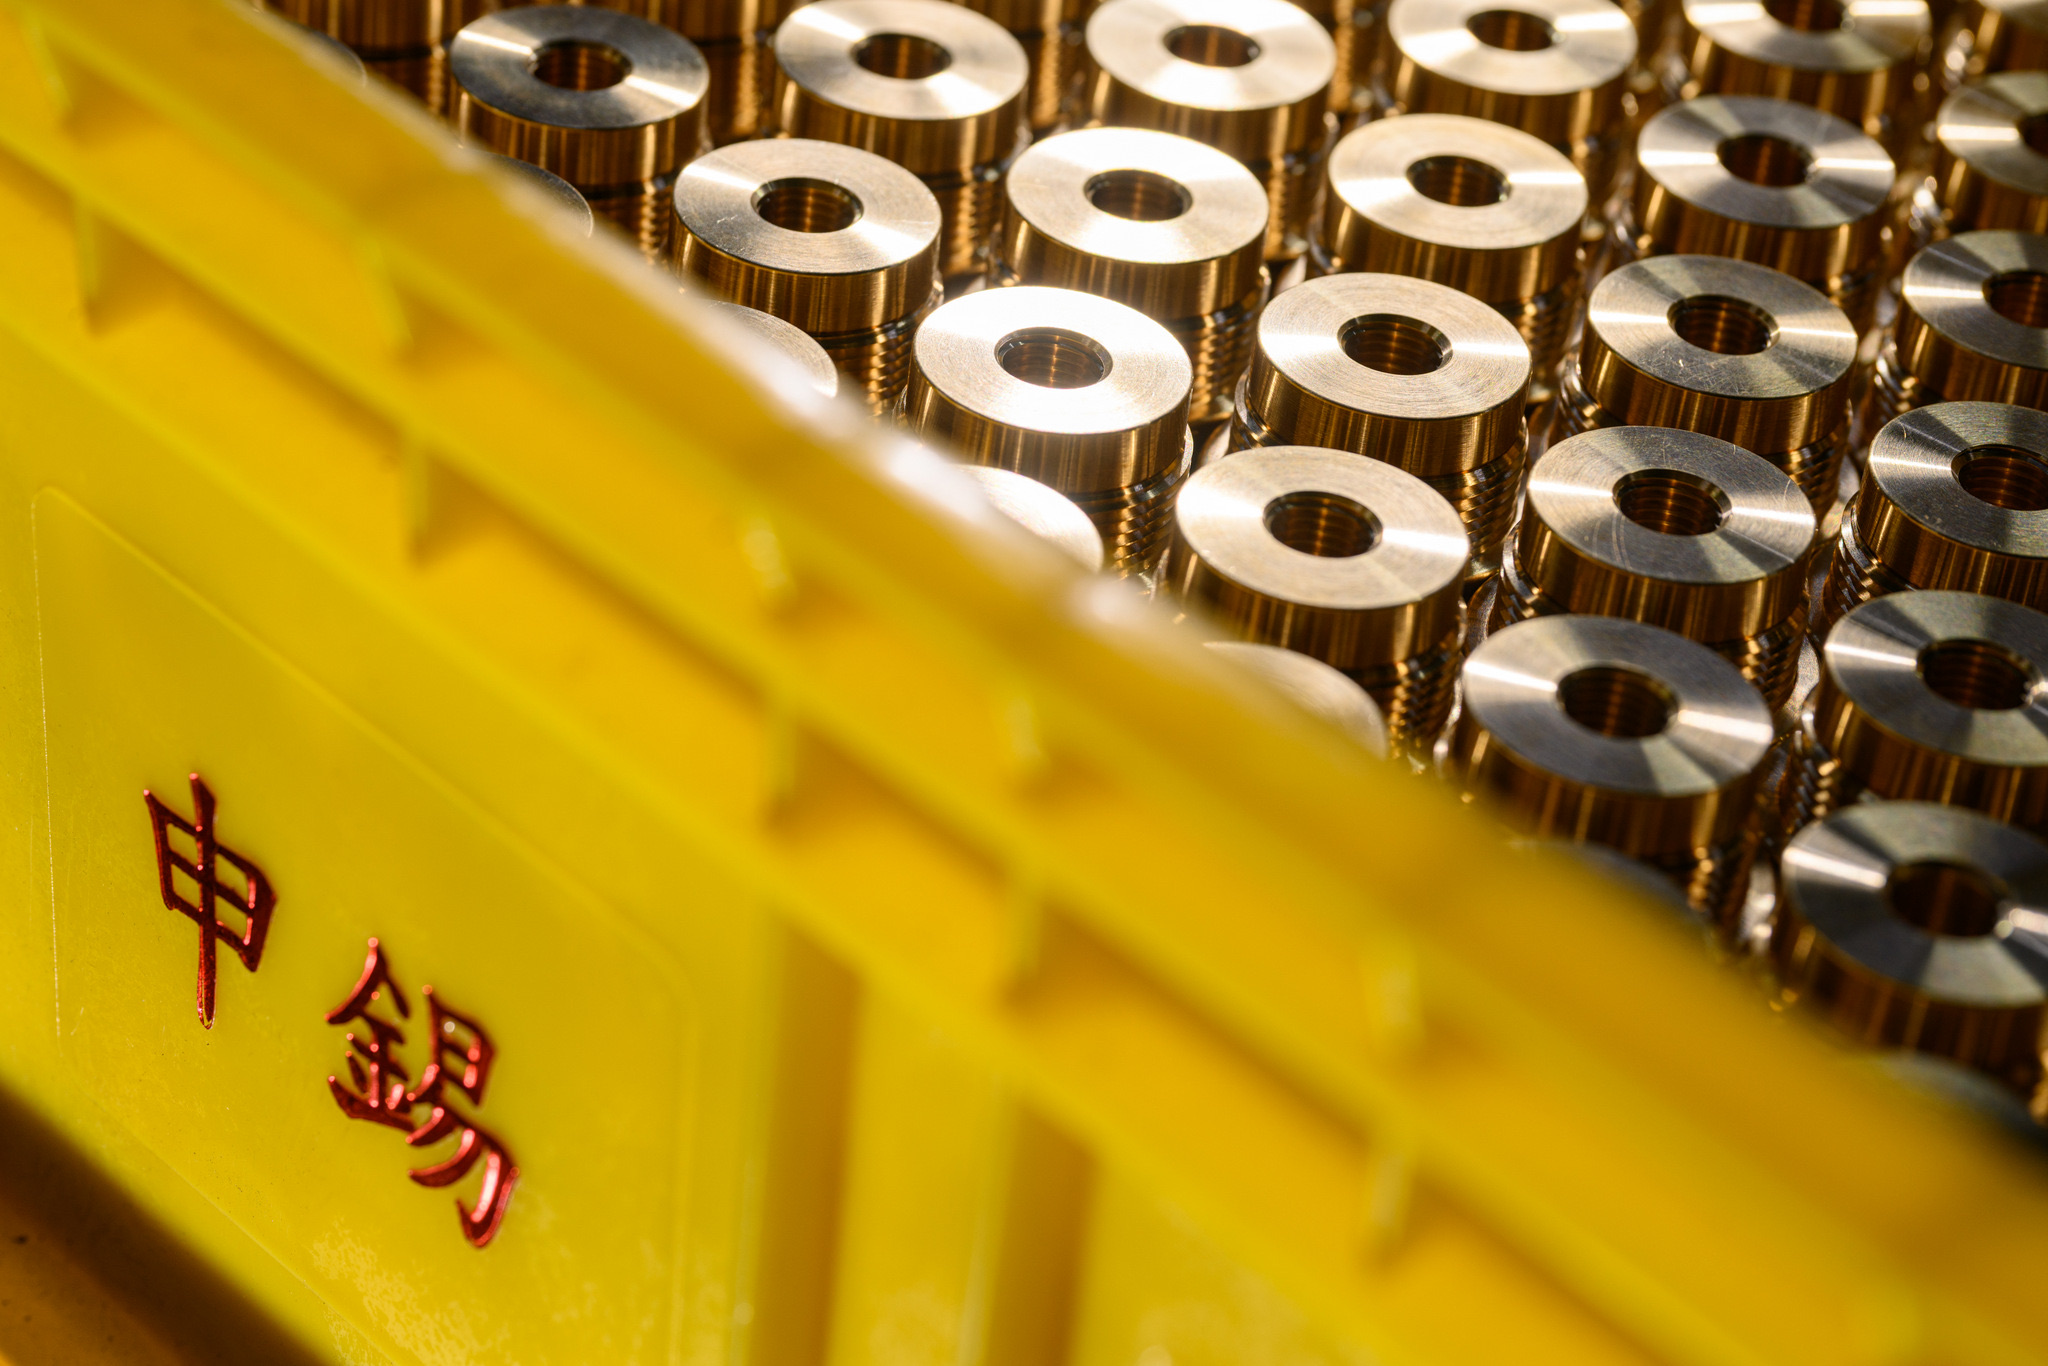
盡量減少外購零件,避免零件在不同供應商之間運送時碰傷。
03 — 測試
標示多少, 就在多少開啟。
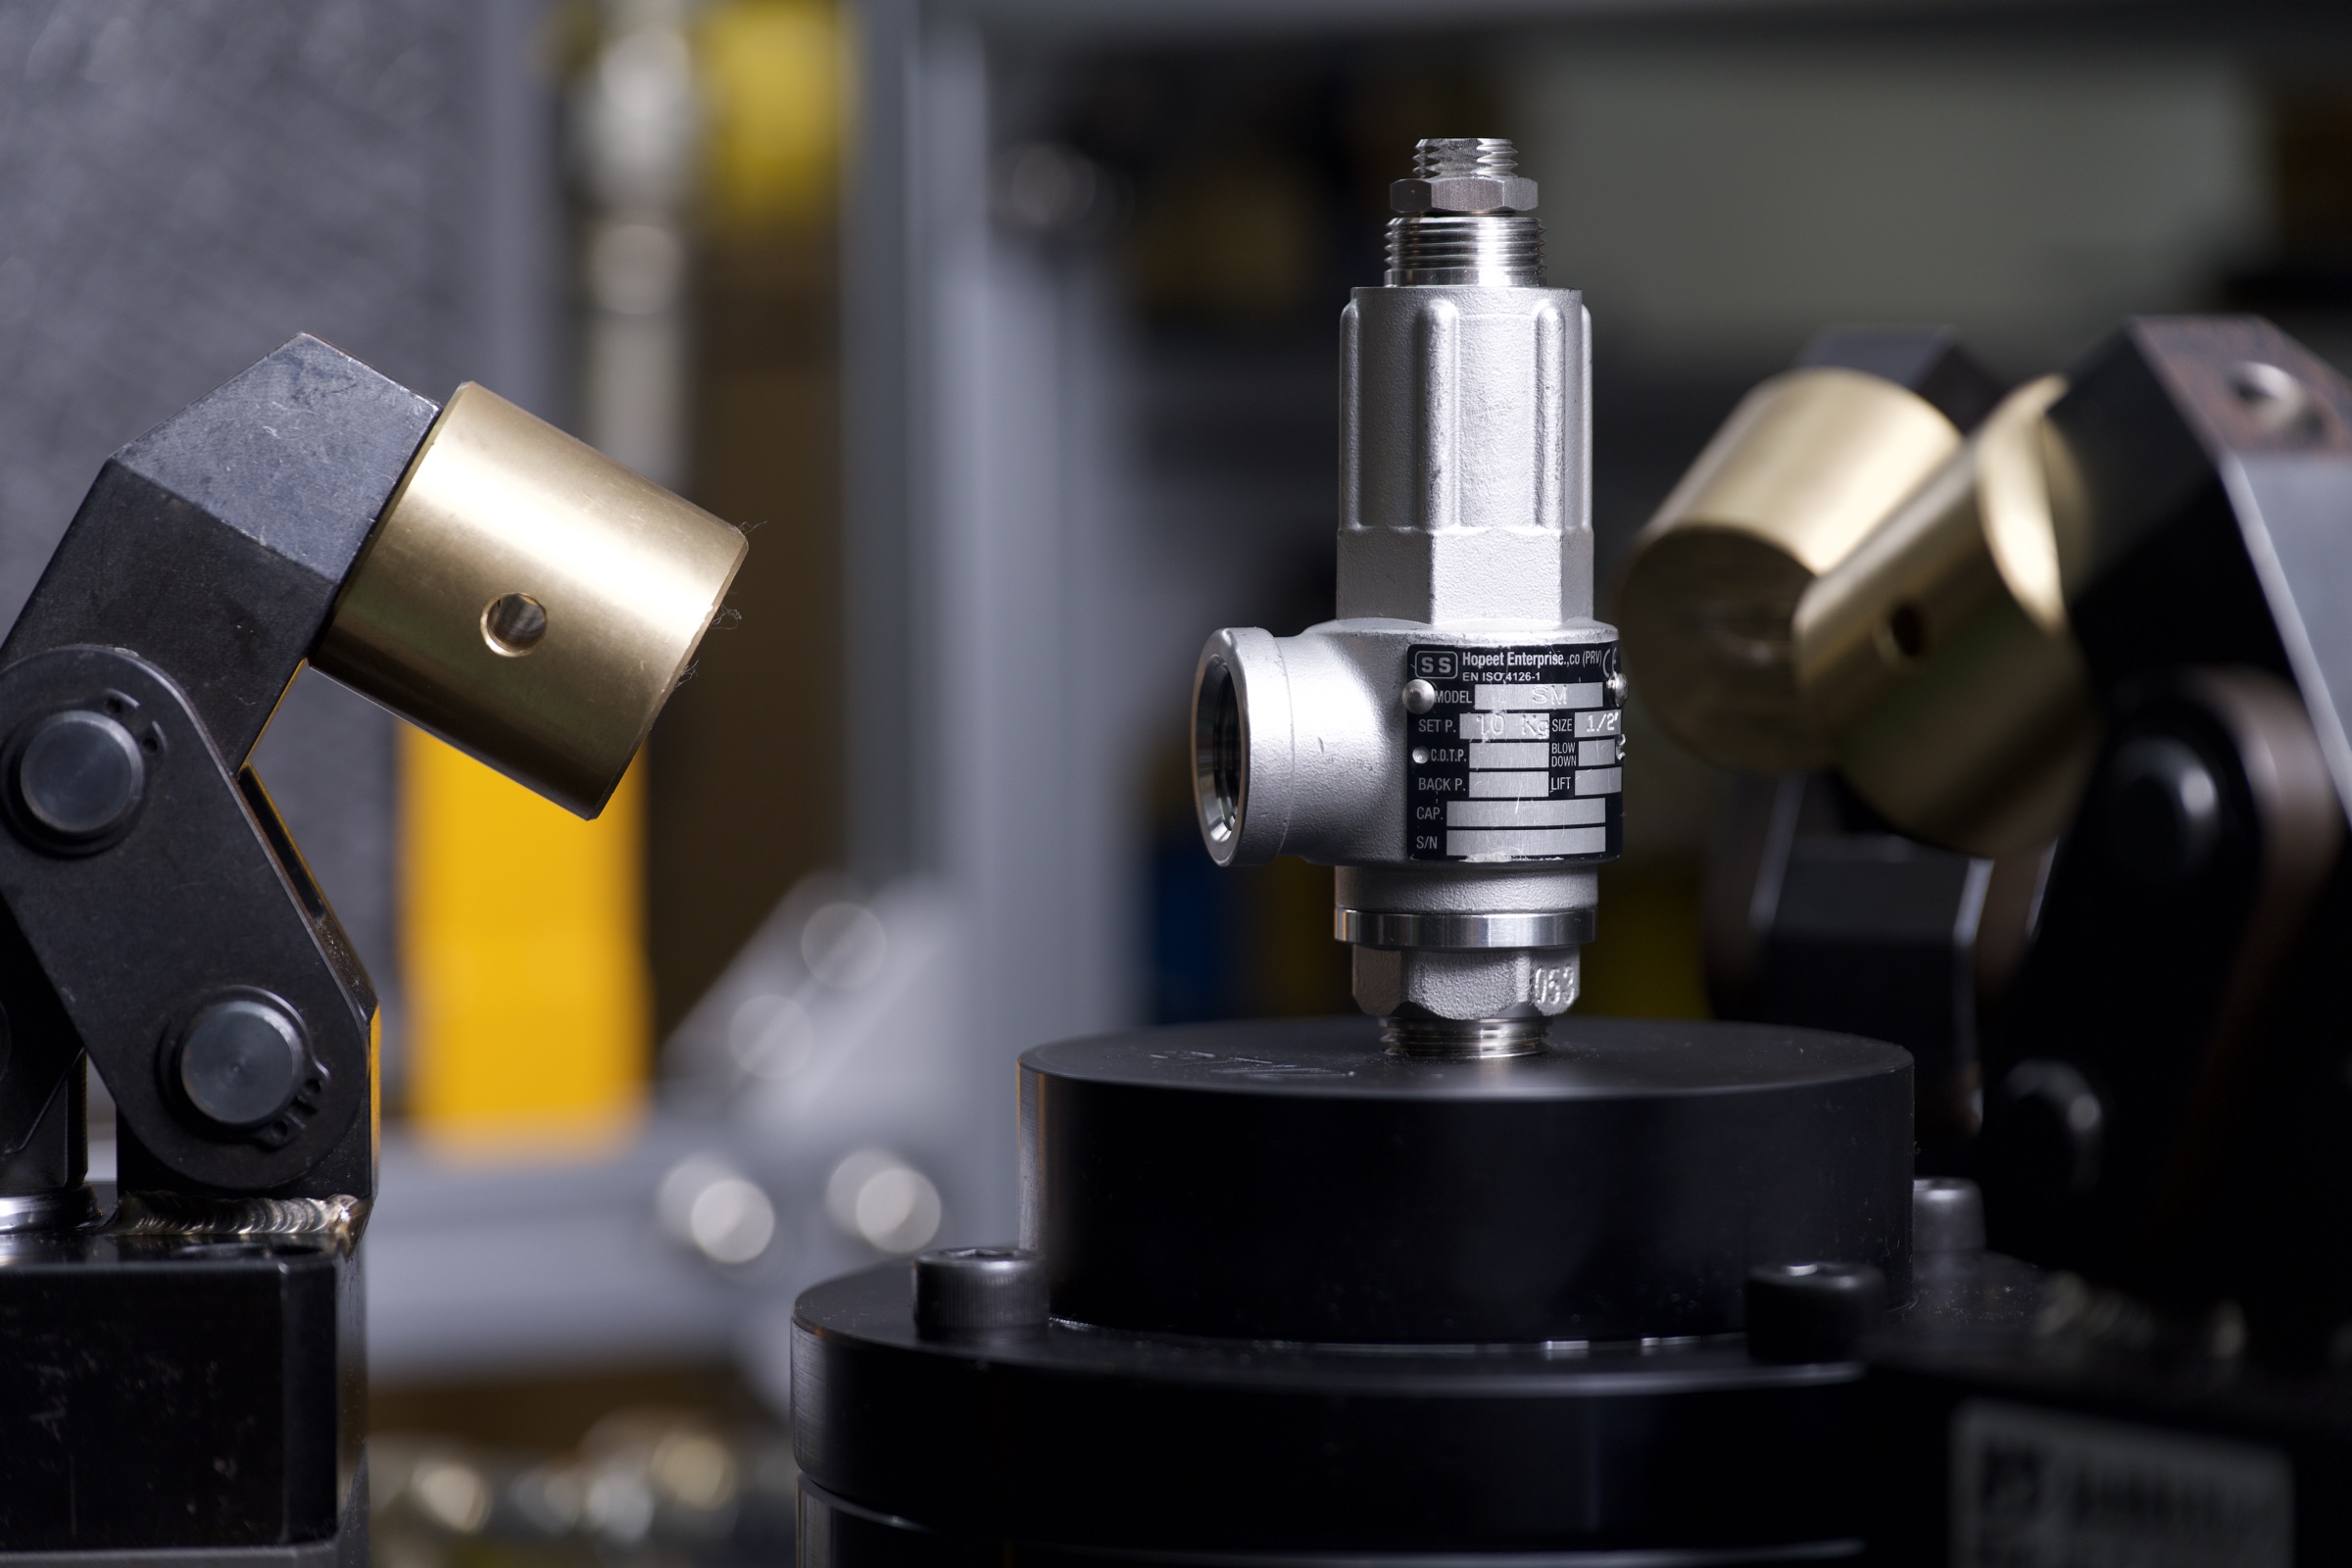
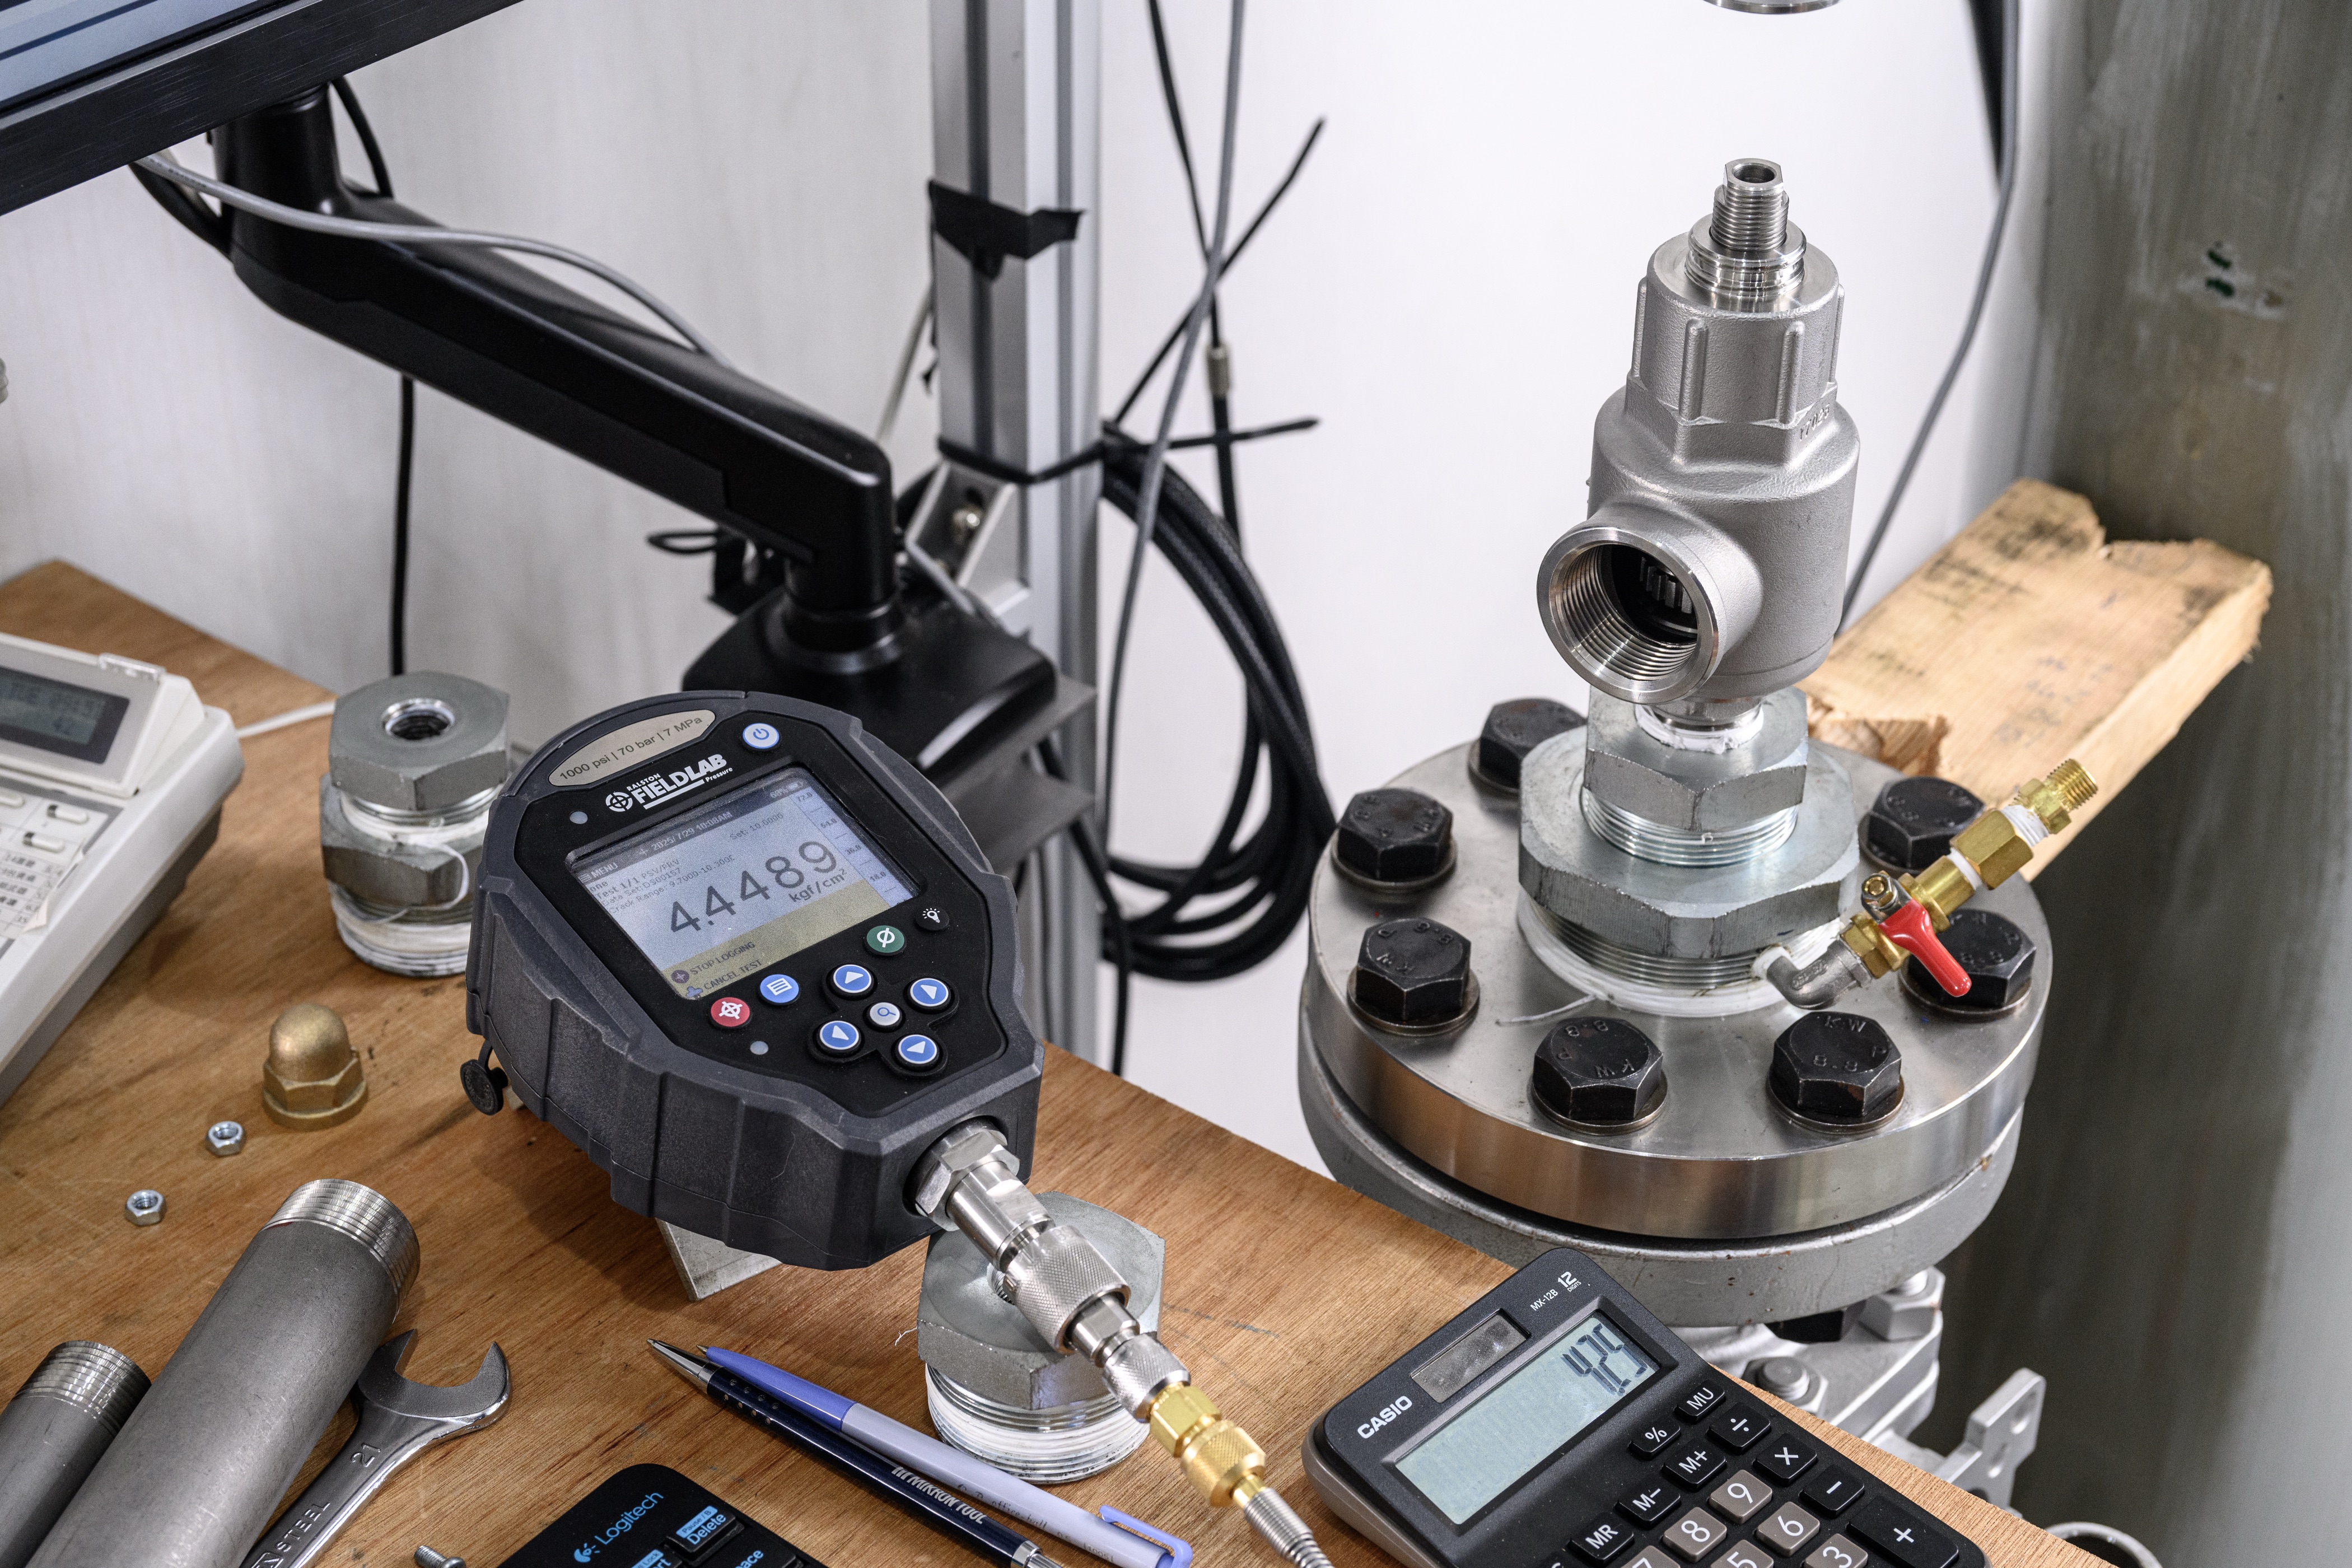
安全閥的價值,在於準確地在標示壓力開啟。每一顆閥都在自有測試台設定壓力,並依 API 527 進行洩漏測試。
04 — 產品
SU-SSS 安全閥
不鏽鋼閥體,螺紋式進出口。這是我們實際生產用的 CAD 模型——繼續往下捲動,把它拆開來看。
04 — 結構
14 個零件, 一個任務。
噴嘴、閥瓣、導套、彈簧、閥桿、調整螺絲與閥帽——壓力升高的那一刻,全部都必須正確動作。
04 — 原理
它如何 開啟。
彈簧把閥瓣壓在噴嘴閥座上。當閥瓣下方的壓力超過彈簧力,閥瓣上升,多餘的壓力由側邊出口排出。
04 — 原理
然後, 再次關閉。
壓力回落後,彈簧讓閥瓣回座,系統繼續正常運轉。
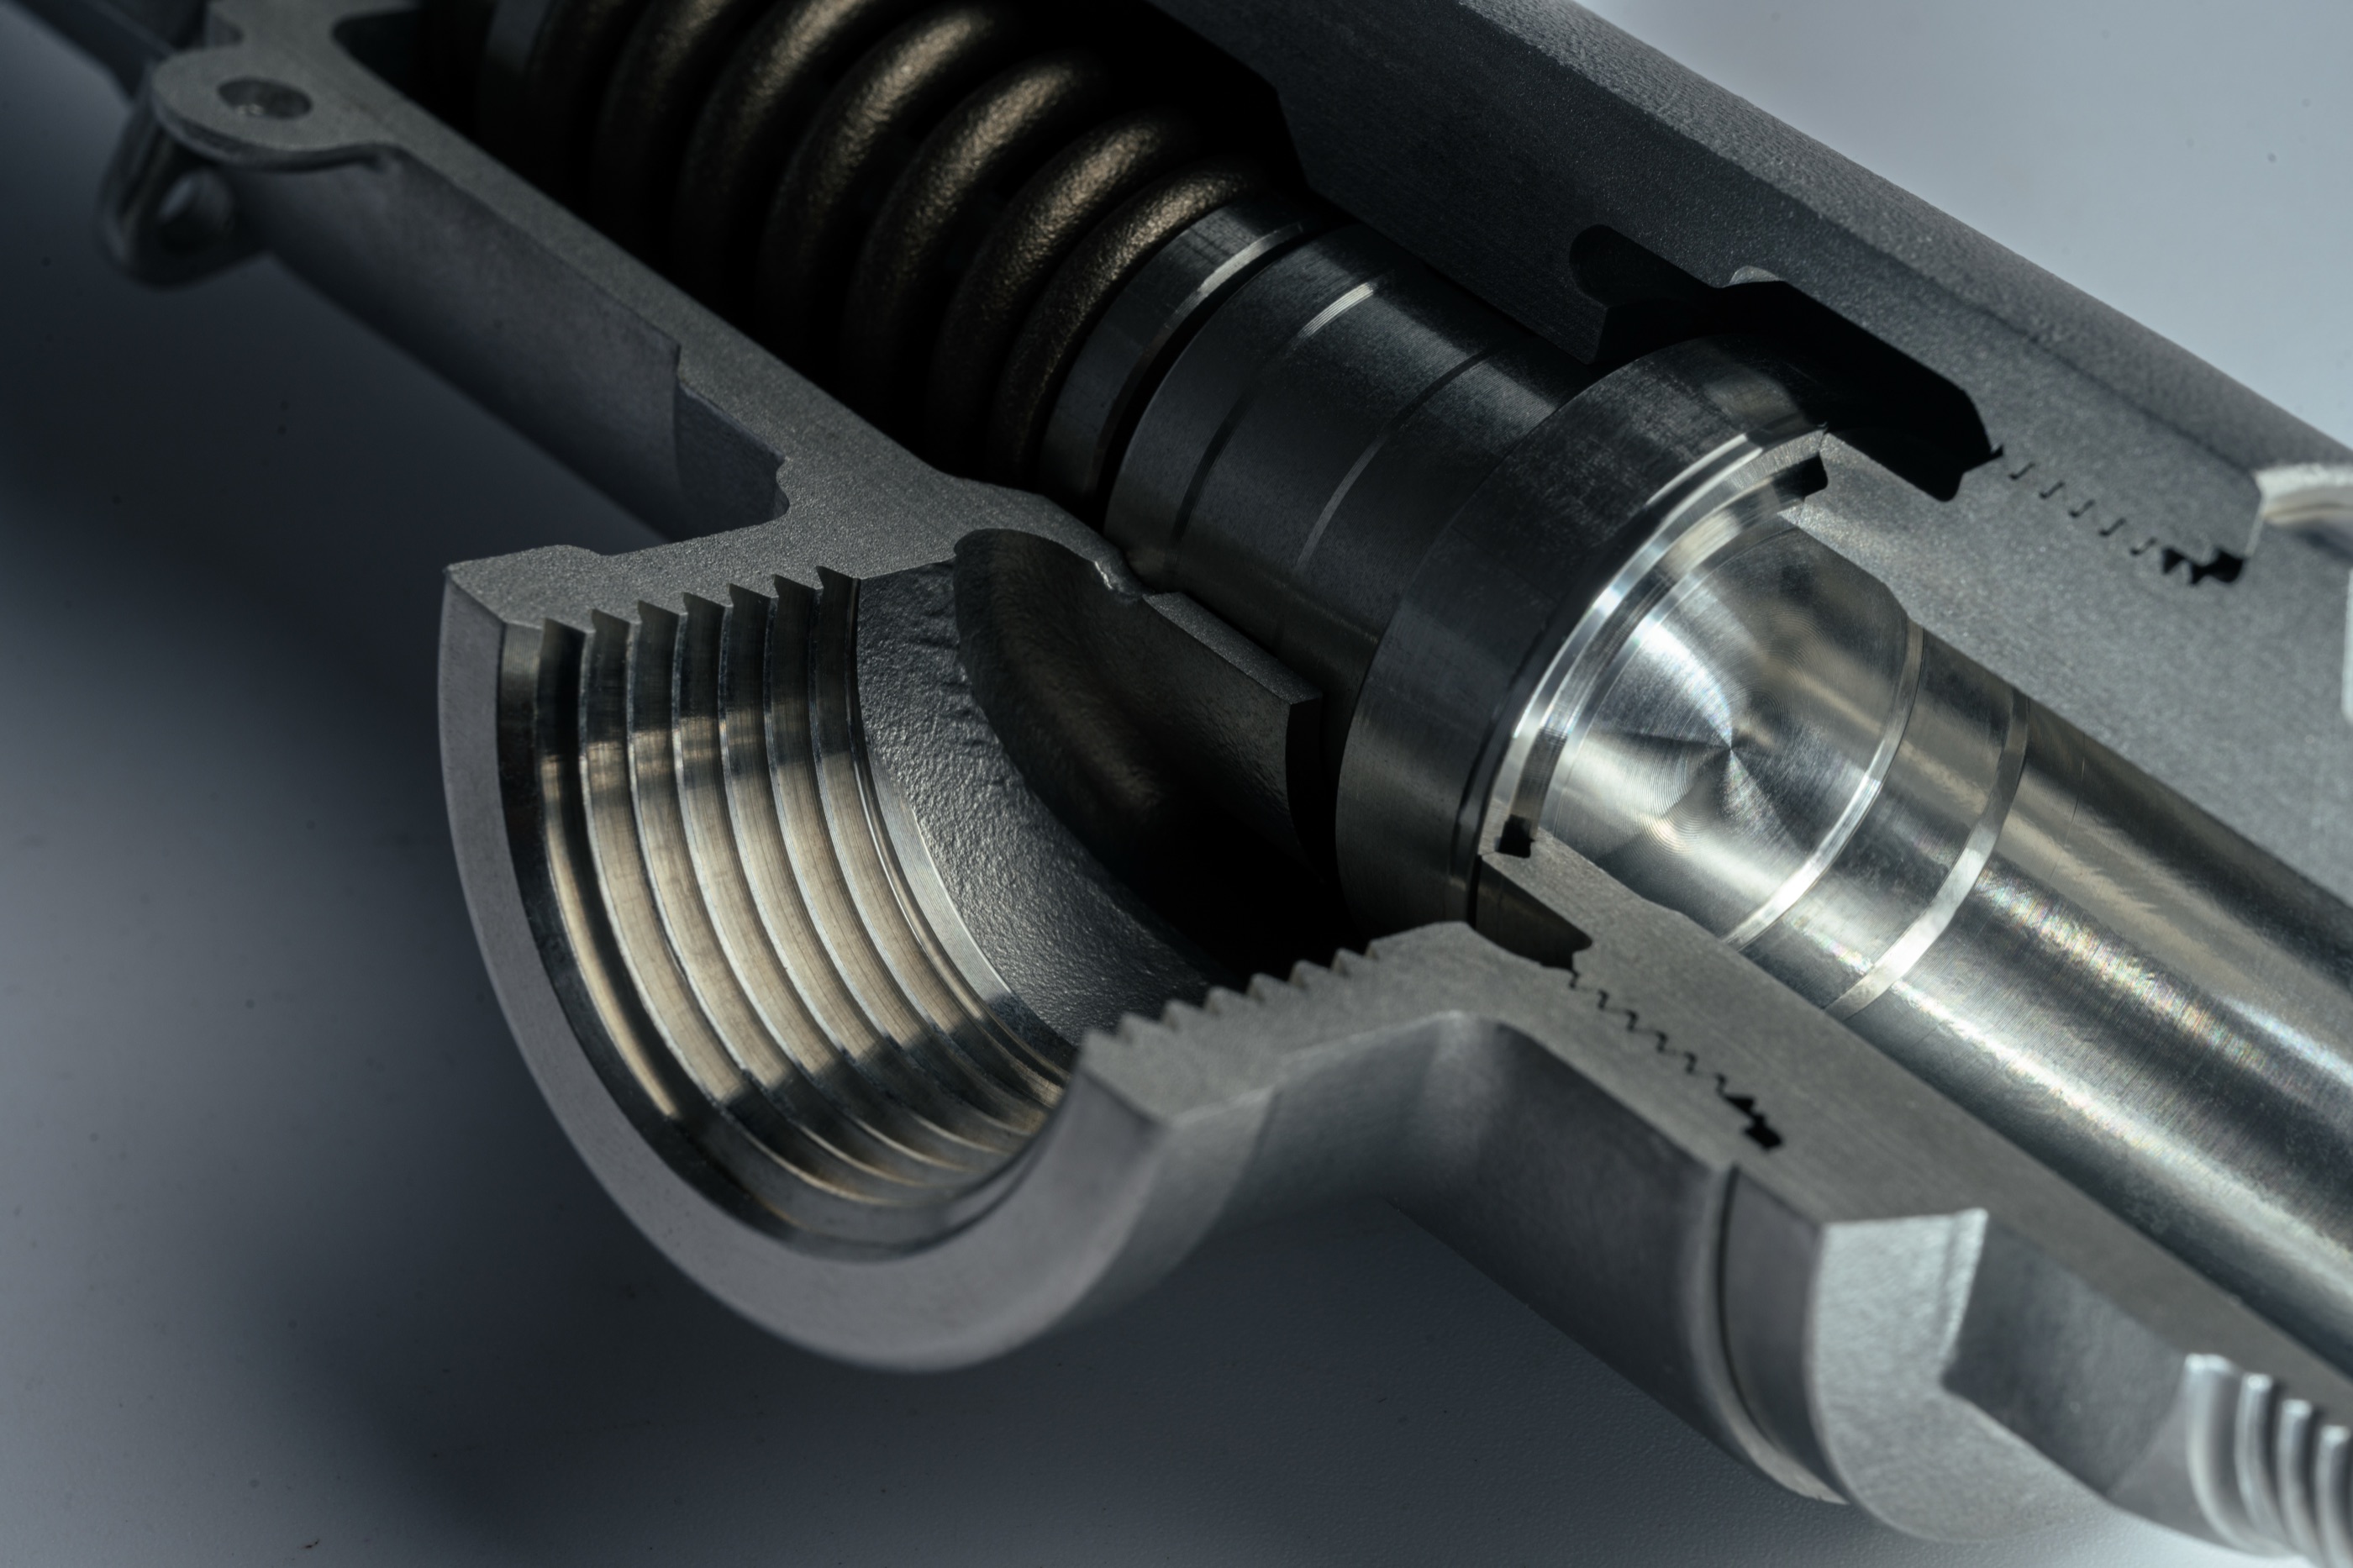
不是渲染圖 · 實體剖面
真正的閥, 剖開來看。
一顆申錫安全閥的實體剖面:彈簧室、螺紋與閥座清楚可見。
05 — 品質追溯
測試、追溯, 保存五年。
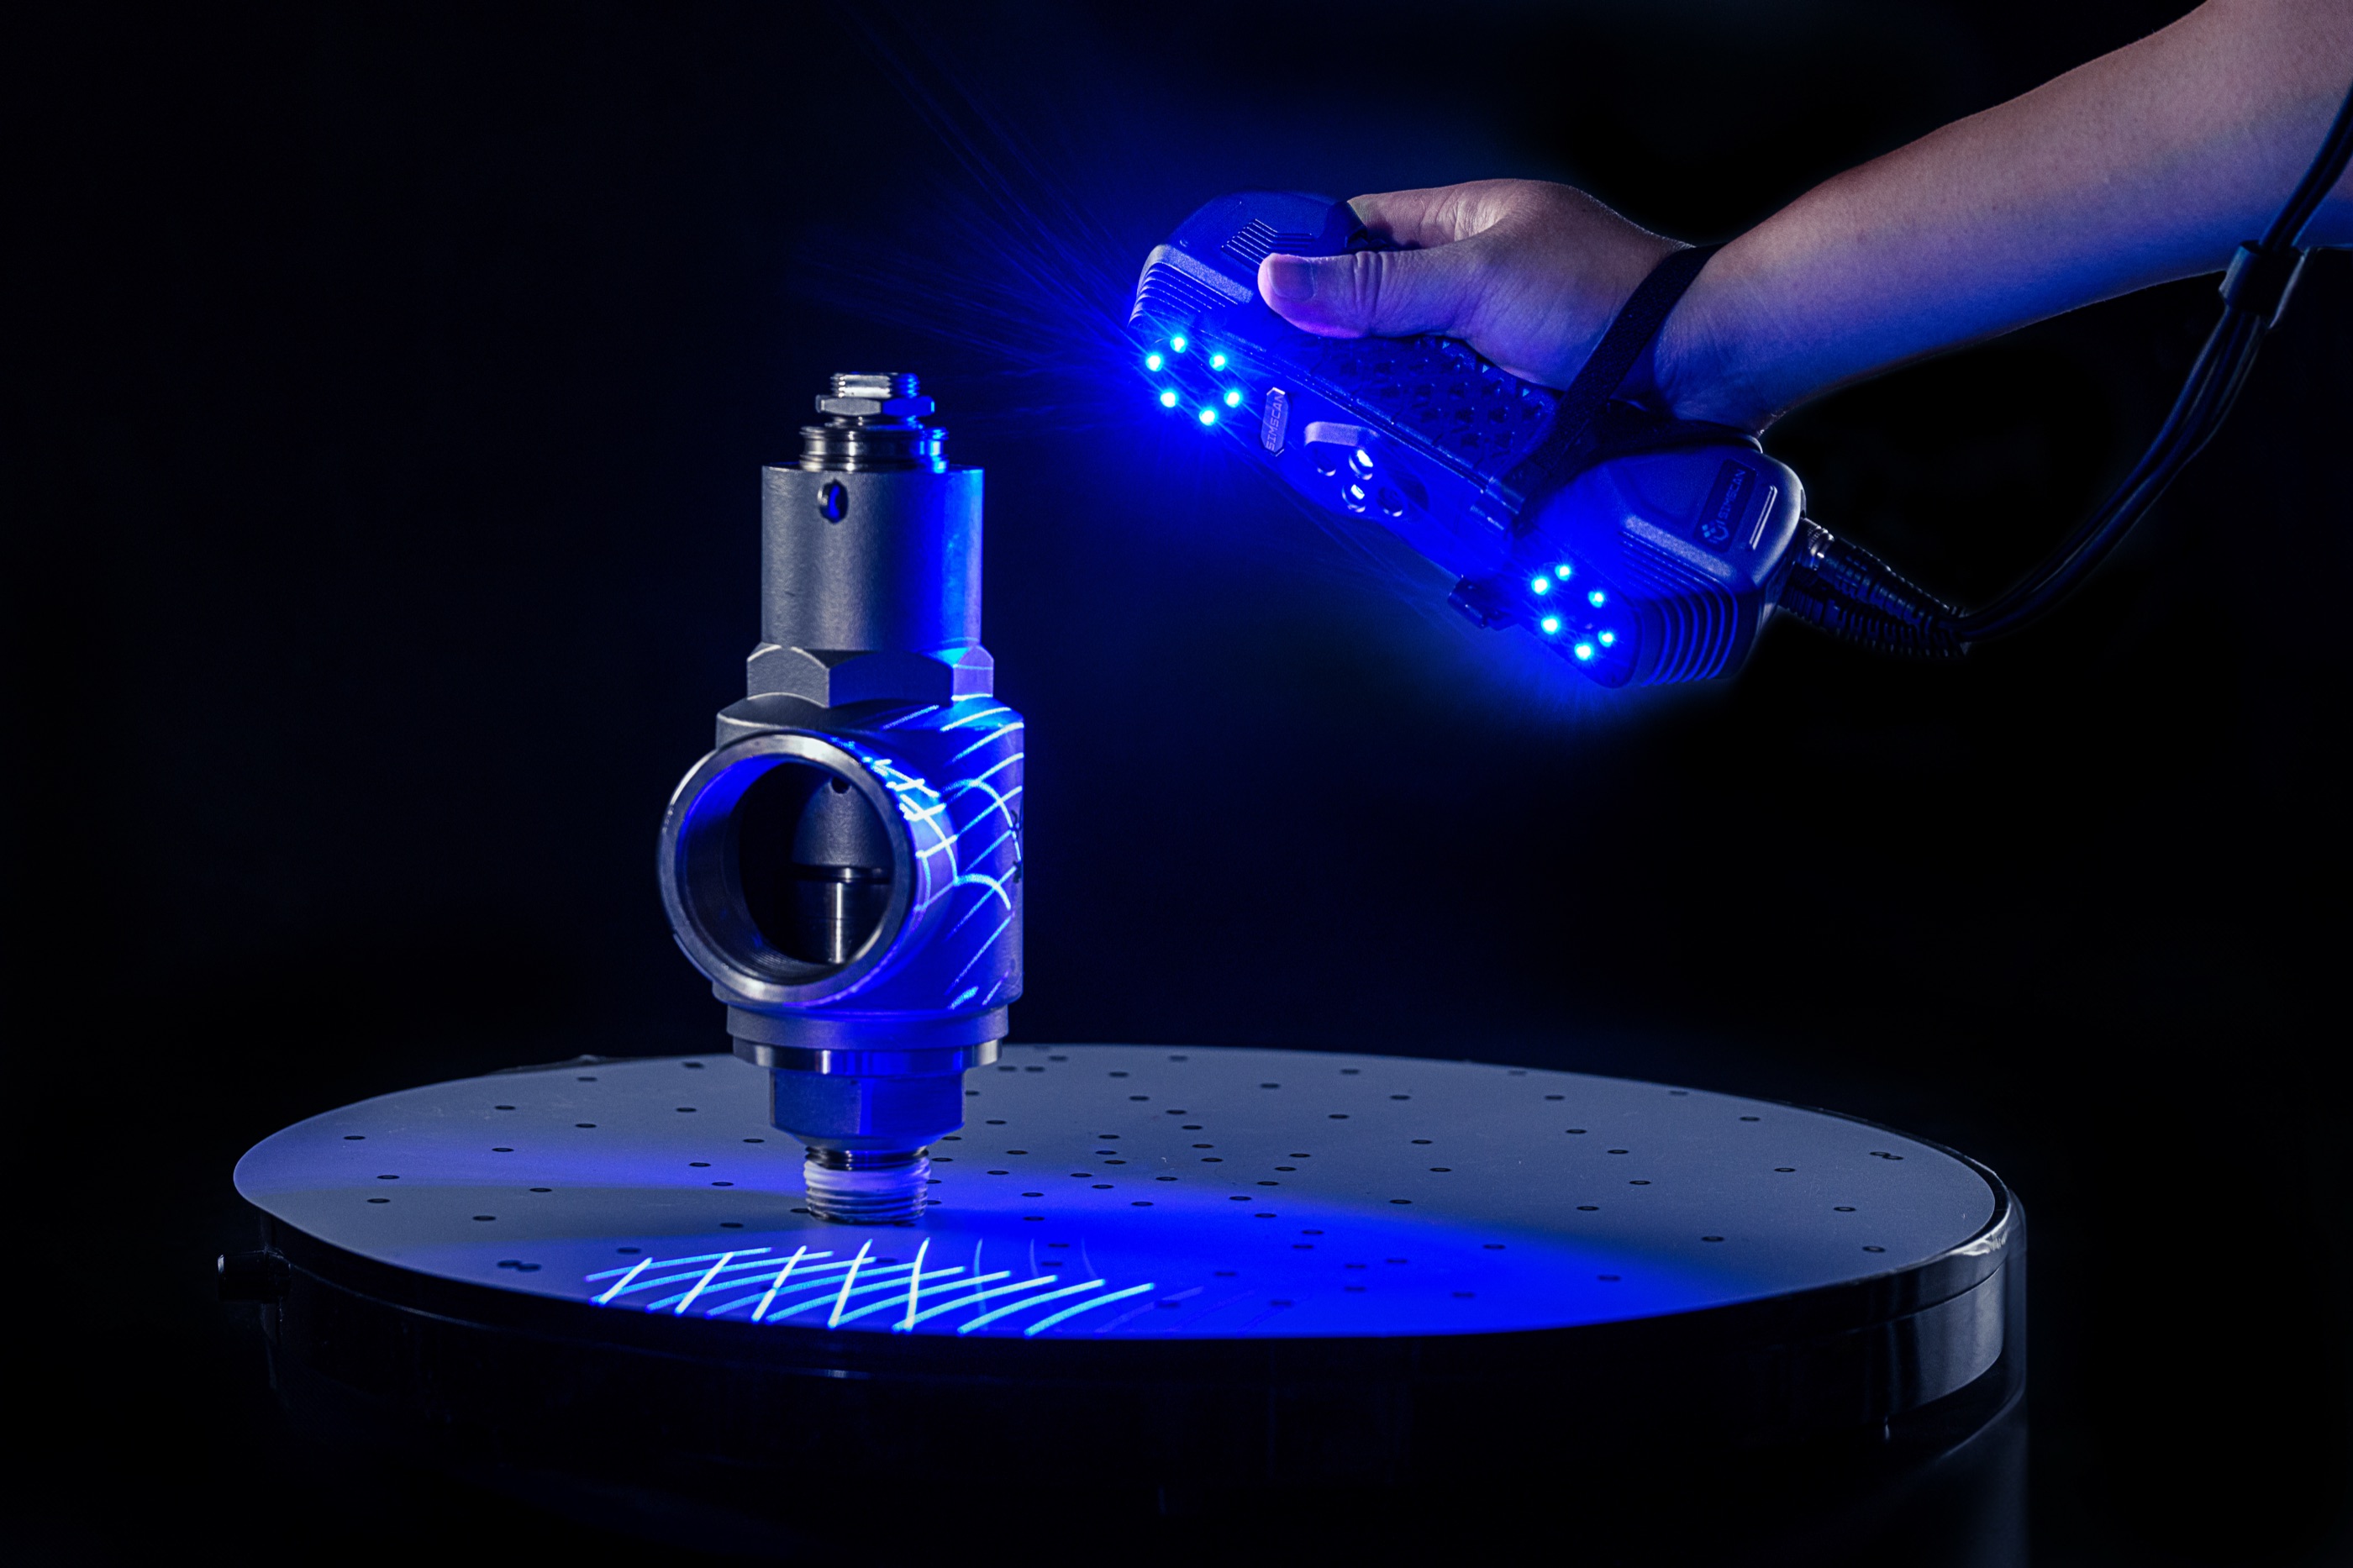
每顆閥的測試報告與測試影像至少保存五年,掃描即可在雲端測試報告中心查詢。
Makino a61nx · 臥式加工中心
治具上的黃銅閥體
DMG MORI DMU 50 · 五軸加工
機械手臂上下料 CNC 車床
申錫 · 待組裝的黃銅零件
設定壓力測試治具
SU-SSS · 申錫 CAD 原始資料
實體剖面
3D 掃描檢測
拖曳旋轉